I. ലിഫ്റ്റിംഗ് ഡയഗ്രം
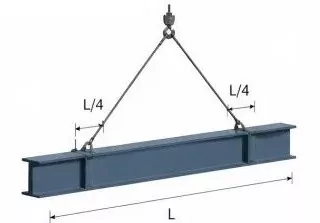
അംഗം:സ്റ്റീൽ ബീം H500×200×10×16, നീളം L = 12.0 മീറ്റർ
ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ:ബീമിൻ്റെ ഓരോ അറ്റത്തുനിന്നും L/4 ആയി സജ്ജമാക്കുക
സ്ലിംഗ് ആംഗിൾ:α ≈ 60°

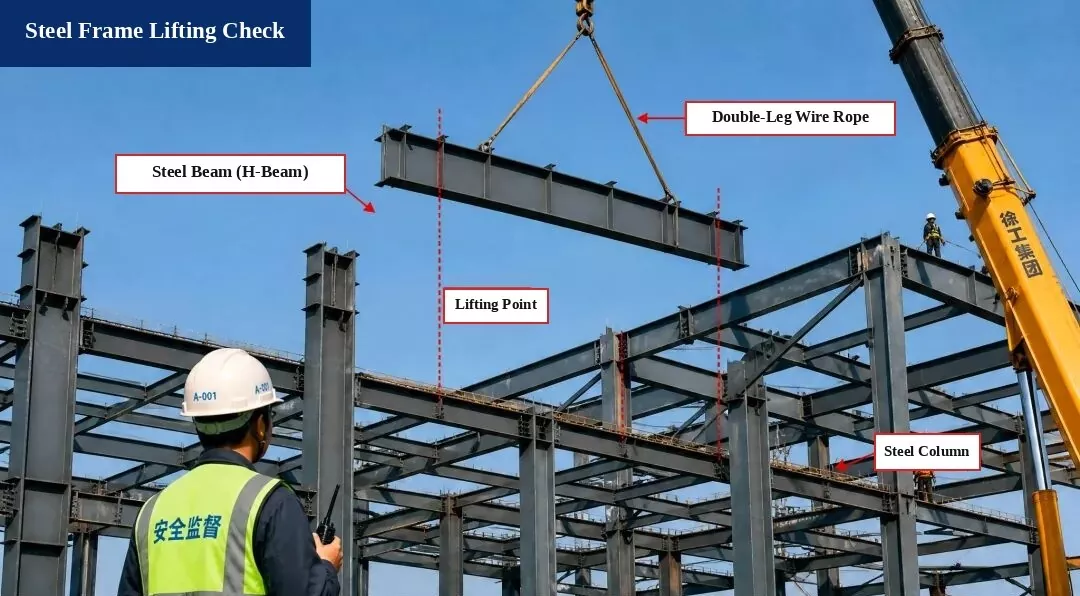
വേർതിരിച്ചെടുത്ത ഫോട്ടോ ലേബലുകൾ:ഉയർത്തിയ ഭാഗം: സ്റ്റീൽ ബീം (എച്ച്-ബീം) | ലിഫ്റ്റിംഗ് സ്ലിംഗ്: ഡബിൾ-ലെഗ് വയർ റോപ്പ് സ്ലിംഗ് | ലിഫ്റ്റിംഗ് പോയിൻ്റ് പൊസിഷൻ | സ്റ്റീൽ ഫ്രെയിം കോളം | സുരക്ഷാ സൂപ്പർവൈസർ (ഹെൽമറ്റ് A-001) | ക്രെയിൻ: XCMG ഗ്രൂപ്പ്
അംഗം:സ്റ്റീൽ ബീം H500×200×10×16, നീളം L = 12.0 മീറ്റർ
ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ:ബീമിൻ്റെ ഓരോ അറ്റത്തുനിന്നും L/4 ആയി സജ്ജമാക്കുക
സ്ലിംഗ് ആംഗിൾ:α ≈ 60°
1. ബീമിൻ്റെ സ്വയം ഭാരം:
G = ρ × V = 78.5 kN/m³ × 0.212 m³/m × 12.0 m = 199.9 kN
2. ഡൈനാമിക് ലോഡ് ഫാക്ടർ:1.1 എടുക്കുക
3. സ്ലിംഗുകളുടെ ഭാരം:അവഗണിച്ചു (അശ്രദ്ധമായത്)
4. മൊത്തം ലിഫ്റ്റിംഗ് ലോഡ്:
P = G × 1.1 = 219.9 kN
5. സ്ലിംഗ് ടെൻഷൻ (ബാലൻസ്ഡ് ലോഡ്):
T = P / (2 × cos α) = 219.9 / (2 × cos 60°) = 219.9 kN
1. സ്ലിംഗ് തരം:φ20 സ്റ്റീൽ വയർ കയർ, ബ്രേക്കിംഗ് ലോഡ് Fb = 360 kN
2. സുരക്ഷാ ഘടകം (n):
n = Fb / T = 360 / 219.9 = 1.64 > 1.25
സ്റ്റാൻഡേർഡ് ആവശ്യകതകൾ നിറവേറ്റുന്നു!
നിഗമനം പരിശോധിക്കുക:
ലിഫ്റ്റിംഗ് പ്രവർത്തനം സുരക്ഷിതവും കോഡ് ആവശ്യകതകൾ നിറവേറ്റുന്നതുമാണ്.
• സ്റ്റീൽ ഘടനകളുടെ നിർമ്മാണത്തിനുള്ള കോഡ് (GB 50755-2012)
• നിർമ്മാണത്തിലെ ലിഫ്റ്റിംഗിൻ്റെയും ഉയർത്തലിൻ്റെയും സുരക്ഷയ്ക്കുള്ള സാങ്കേതിക കോഡ് (JGJ 276-2012)
1. സ്റ്റീൽ ബീം, വയർ കയറുകൾ, ലിഫ്റ്റിംഗ് ടൂളുകൾ എന്നിവ സുരക്ഷിതവും വിശ്വസനീയവുമാണെന്ന് ഉറപ്പാക്കാൻ ലിഫ്റ്റിംഗിന് മുമ്പ് പരിശോധിക്കുക.
2. ലിഫ്റ്റിംഗ് പ്രക്രിയ നയിക്കാൻ ഒരു സമർപ്പിത വ്യക്തിയെ നിയോഗിക്കുക. ഉയർത്തിയ ബീമിന് താഴെ ആർക്കും നിൽക്കാൻ പാടില്ല.
3. കാറ്റിൻ്റെ വേഗത ലെവൽ 6 അല്ലെങ്കിൽ അതിൽ കൂടുതലാകുമ്പോൾ ഉടൻ ലിഫ്റ്റിംഗ് ജോലി നിർത്തുക.
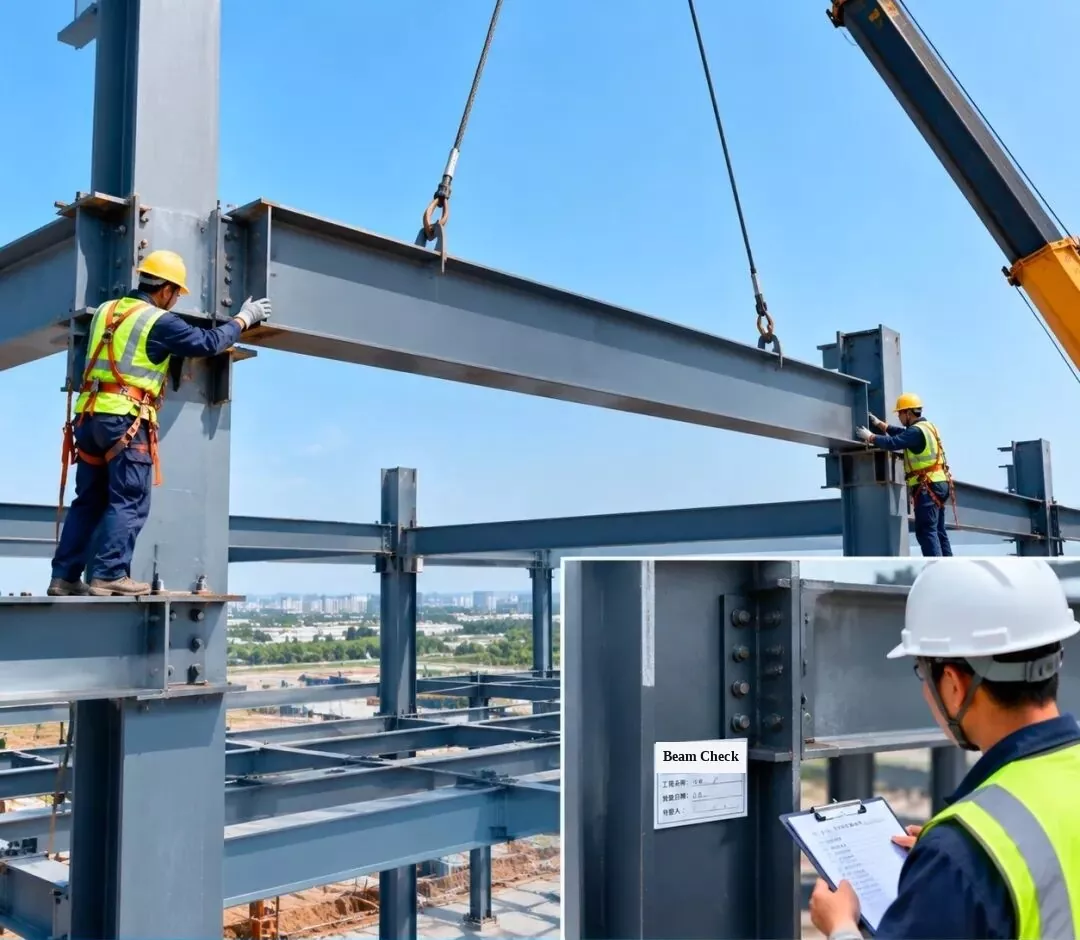
സ്റ്റീൽ ബീം അതിൻ്റെ ആസൂത്രിത സ്ഥാനത്തേക്ക് ഉയർത്തുക, തുടർന്ന് ഇൻസ്റ്റാളേഷൻ ഗുണനിലവാരം ഡിസൈൻ ആവശ്യകതകൾ നിറവേറ്റുന്നുവെന്ന് ഉറപ്പാക്കാൻ കണക്ഷൻ ജോയിൻ്റുകൾ പരിശോധിക്കുകയും അംഗീകരിക്കുകയും ചെയ്യുക.
[നിരയിലെ ഇൻസെറ്റ് ടാഗ്: സ്റ്റീൽ ബീം ഇൻസ്റ്റലേഷൻ പരിശോധന | പദ്ധതിയുടെ പേര്: വർക്ക്ഷോപ്പ് #1 | പരിശോധന തീയതി | ഇൻസ്പെക്ടർ]
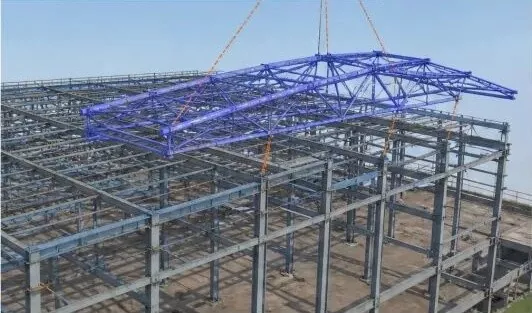 1. 3D BIM സിമുലേഷൻ:ലിഫ്റ്റിംഗ് പ്ലാനും ഇൻസ്റ്റാളേഷൻ ക്രമവും മെച്ചപ്പെടുത്തുന്നതിന് സ്റ്റീൽ റൂഫ് ട്രസ് ഇൻസ്റ്റാളേഷൻ അനുകരിക്കുക.
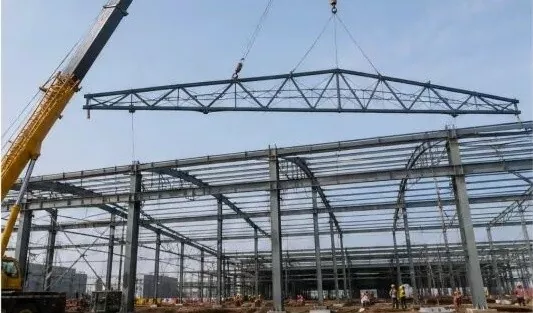 2. റൂഫ് ട്രസ് ലിഫ്റ്റിംഗ്:ട്രസ് ഉയർത്താൻ ഒരു ട്രക്ക് ക്രെയിൻ ഉപയോഗിക്കുക, അത് സന്തുലിതമായി നിലനിർത്തിക്കൊണ്ട് പതുക്കെ സ്ഥാനത്ത് വയ്ക്കുക.
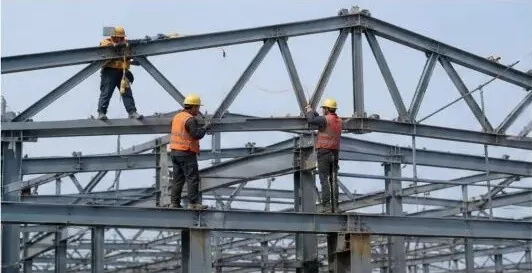 3. പൊസിഷനിംഗും താൽക്കാലിക ഫിക്സിംഗും:റൂഫ് ട്രസ് സ്ഥാപിച്ച ശേഷം, അത് താൽക്കാലികമായി സുരക്ഷിതമാക്കി അതിൻ്റെ സ്ഥാനവും ഉയരവും (എലവേഷൻ) ക്രമീകരിക്കുക.
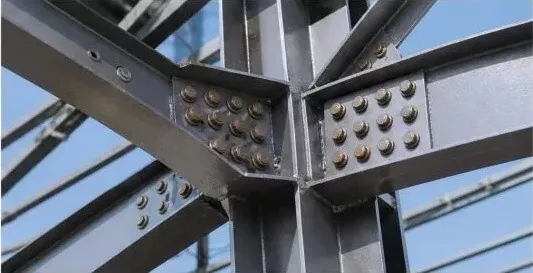 4. ഉയർന്ന കരുത്തുള്ള ബോൾട്ട് കണക്ഷൻ:ശക്തമായ കണക്ഷൻ ഉറപ്പാക്കാൻ ഡിസൈൻ നിയമങ്ങൾക്കനുസൃതമായി ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകൾ ശക്തമാക്കുക.
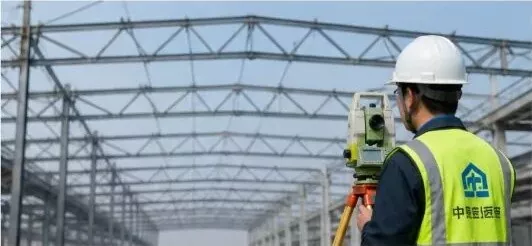 5. ഇൻസ്റ്റലേഷൻ പരിശോധന:കോഡ് പാലിക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കാൻ ട്രസ് ഉയരം, സ്പാൻ, ബെൻഡിംഗ് (ഡിഫ്ലെക്ഷൻ), ലംബ വിന്യാസം എന്നിവ പരിശോധിക്കുക.
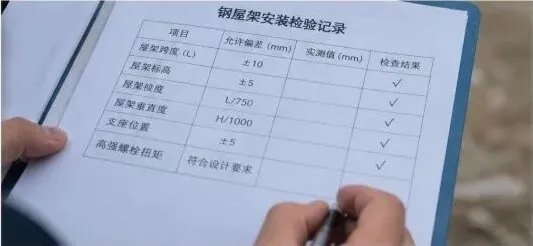 6. പരിശോധനാ രേഖ:പരിശോധനയ്ക്ക് ശേഷം, റെക്കോർഡ് ഫോം പൂരിപ്പിച്ച് അടുത്ത നിർമ്മാണ ഘട്ടത്തിലേക്ക് പോകുക.
| പരിശോധന ഇനം | അനുവദനീയമായ പിശക് (മില്ലീമീറ്റർ) | അളന്ന മൂല്യം (മില്ലീമീറ്റർ) | ഫലം പരിശോധിക്കുക |
|---|---|---|---|
| ട്രസ് സ്പാൻ (എൽ) | ±10 | — | √ (പാസ്) |
| ട്രസ് ഉയരം (എലവേഷൻ) | ±5 | — | √ (പാസ്) |
| ട്രസ് ബെൻഡിംഗ് (വ്യതിചലനം) | എൽ / 750 | — | √ (പാസ്) |
| ട്രസ് ലംബ വിന്യാസം | എച്ച് / 1000 | — | √ (പാസ്) |
| പിന്തുണ സ്ഥാനം | ±5 | — | √ (പാസ്) |
| ഉയർന്ന കരുത്തുള്ള ബോൾട്ട് ടോർക്ക് | ഡിസൈൻ ആവശ്യകതകൾ നിറവേറ്റുന്നു | — | √ (പാസ്) |
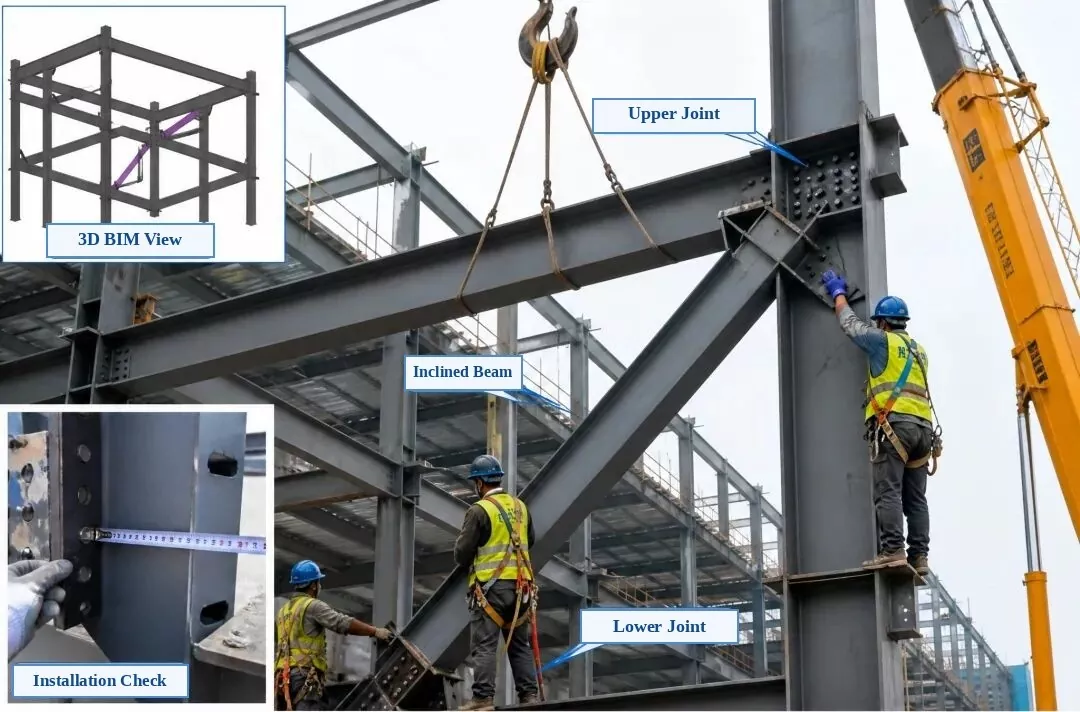
വേർതിരിച്ചെടുത്ത ഫോട്ടോ ലേബലുകൾ:മുകളിൽ-ഇടത് ഇൻസെറ്റ്: 3D BIM കാഴ്ച | താഴെ-ഇടത് ഇൻസെറ്റ്: ഇൻസ്റ്റലേഷൻ പരിശോധന | പ്രധാന ഫോട്ടോ: മുകളിലെ കണക്ഷൻ ജോയിൻ്റ്, ചെരിഞ്ഞ സ്റ്റീൽ ബീം (ഡയഗണൽ ബ്രേസ്), ലോവർ കണക്ഷൻ ജോയിൻ്റ്
1. പ്രീ-ഇൻസ്റ്റലേഷൻ ചെക്ക്:ഭാഗം നമ്പർ, വലിപ്പം, ബോൾട്ട് ഹോൾ സ്ഥാനങ്ങൾ, കണക്ഷൻ പ്ലേറ്റ് ദിശ എന്നിവ പരിശോധിക്കുക. കോൺടാക്റ്റ് പ്രതലങ്ങൾ പരന്നതും വൃത്തിയുള്ളതും ബർണുകളോ എണ്ണയോ ഇല്ലാത്തതുമാണെന്ന് ഉറപ്പാക്കുക.
2. ലിഫ്റ്റിംഗും പൊസിഷനിംഗും:ചെരിഞ്ഞ ബീം സാവധാനത്തിൽ ഉയർത്താൻ രണ്ട് ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ ഉപയോഗിക്കുക. ഇത് താൽക്കാലികമായി പരിഹരിച്ച് മുകളിലും താഴെയുമുള്ള സന്ധികൾ സ്റ്റീൽ കോളവും ബീമും ഉപയോഗിച്ച് കൃത്യമായി അണിനിരക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കുക.
3. വിന്യാസവും ക്രമീകരണവും:ഡിസൈൻ ആവശ്യകതകൾ നിറവേറ്റുന്നതിനായി ചെരിഞ്ഞ ബീമിൻ്റെ മധ്യരേഖയുടെ സ്ഥാനം, ഉയരം, ലംബ വിന്യാസം എന്നിവ ക്രമീകരിക്കുക. വിന്യാസത്തിന് ശേഷം സ്ഥിരമായ കണക്ഷൻ പൂർത്തിയാക്കുക.
4. കണക്ഷൻ രീതി:ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകൾ ഉപയോഗിച്ച് ബന്ധിപ്പിക്കുക. രൂപകല്പന അനുസരിച്ച് അവ മധ്യഭാഗത്ത് നിന്ന് പുറത്തേക്ക് ഇരുവശത്തേക്കും തുല്യമായി മുറുകുക, അന്തിമ ഇറുകിയ പാസുകൾ പരിശോധനയ്ക്ക് ശേഷം ഓരോ ബോൾട്ടും അടയാളപ്പെടുത്തുക.
5. ഇൻസ്റ്റലേഷൻ പരിശോധന:മധ്യരേഖയുടെ സ്ഥാനം, ഉയരം, ലംബ വിന്യാസം, പ്ലേറ്റ് കോൺടാക്റ്റ് ഇറുകിയത, ബോൾട്ട് ഇറുകിയ ഗുണനിലവാരം എന്നിവ പരിശോധിക്കുക. സ്റ്റീൽ ഘടനകളുടെ (GB 50205) നിർമ്മാണ ഗുണനിലവാരം അംഗീകരിക്കുന്നതിനുള്ള കോഡ് എല്ലാം പാലിക്കണം.
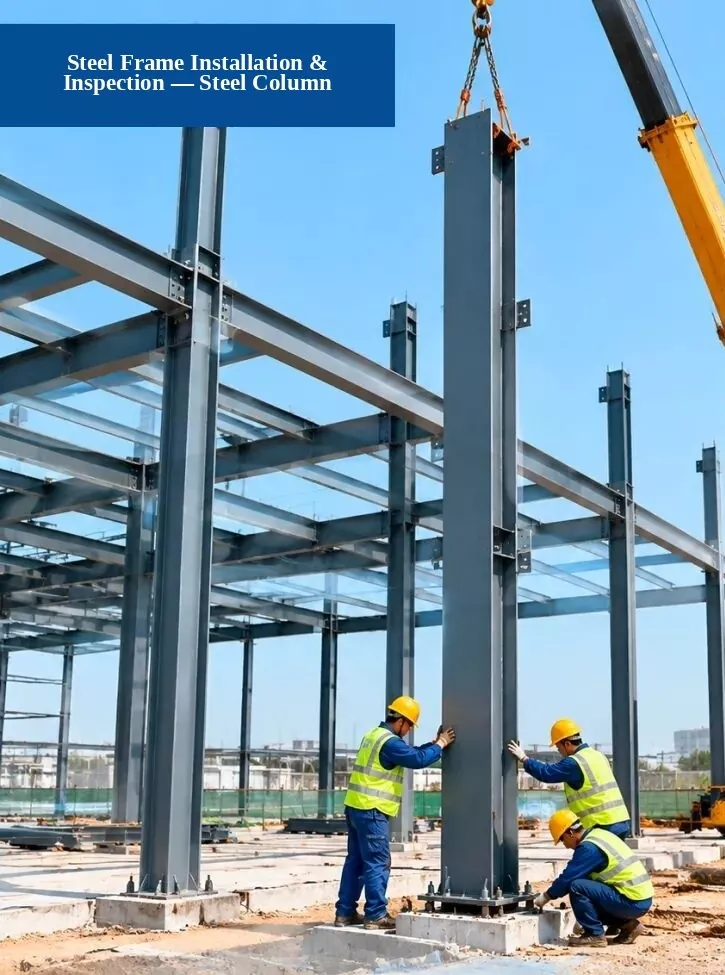
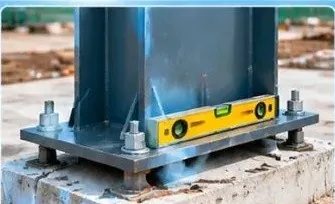
1. അടിസ്ഥാന പരിശോധന:ആങ്കർ ബോൾട്ട് സ്ഥാനങ്ങൾ, അടിത്തറയുടെ ഉയരം, അടിസ്ഥാന അളവുകൾ എന്നിവ ഡിസൈൻ ആവശ്യകതകൾ നിറവേറ്റുന്നുണ്ടോയെന്ന് പരിശോധിക്കുക.
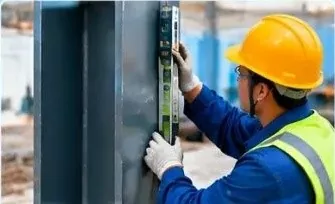
2. ലംബ വിന്യാസ പരിശോധന:സ്റ്റീൽ കോളം എത്ര നേരായ (ലംബമായി) നിൽക്കുന്നു എന്ന് പരിശോധിക്കാൻ ടോട്ടൽ സ്റ്റേഷൻ, ലേസർ പ്ലംബ് അല്ലെങ്കിൽ സ്ട്രെയിറ്റ്ഡ്ജ് ലെവൽ ഉപയോഗിക്കുക.
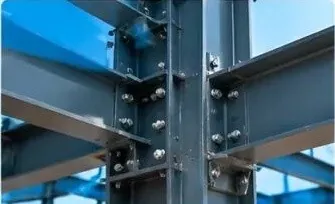
3. കണക്ഷൻ ഗുണനിലവാര പരിശോധന:ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകൾ, വെൽഡുകൾ, കണക്ഷൻ പ്ലേറ്റുകൾ എന്നിവ സാധാരണ ആവശ്യകതകൾ നിറവേറ്റുന്നുണ്ടോയെന്ന് പരിശോധിക്കുക.
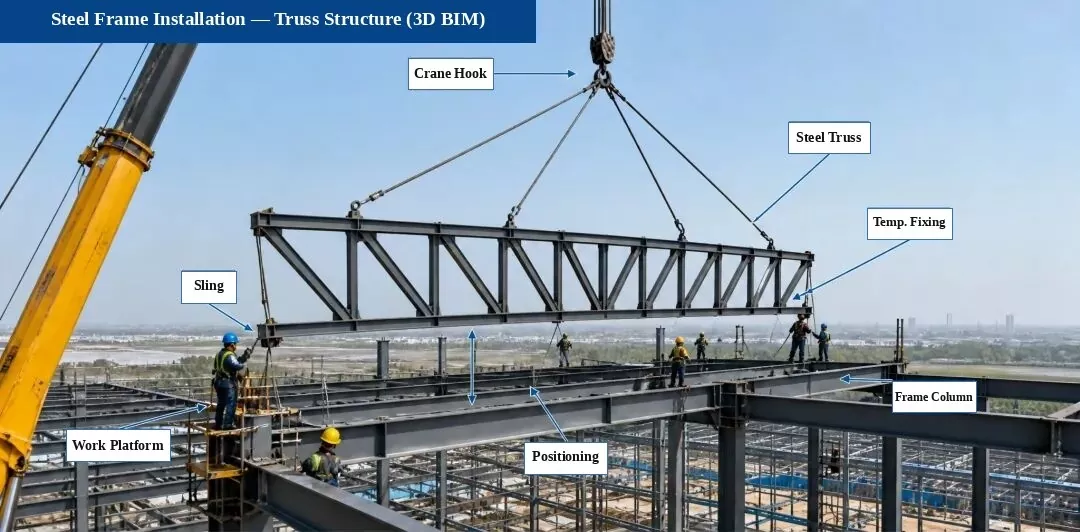
വേർതിരിച്ചെടുത്ത ഫോട്ടോ ലേബലുകൾ:ക്രെയിൻ ഹുക്ക് | സ്റ്റീൽ ട്രസ് ഘടന | താൽക്കാലിക ഫിക്സിംഗ് | ലിഫ്റ്റിംഗ് സ്ലിംഗ് | ഹൈ-വർക്ക് പ്ലാറ്റ്ഫോം | സ്ഥാനത്ത് സ്ഥാനം | സ്റ്റീൽ ഫ്രെയിം കോളം
ഇൻസ്റ്റലേഷൻ പ്രക്രിയയുടെ ഒഴുക്ക്:സർവേയും അടയാളപ്പെടുത്തലും → സപ്പോർട്ട് ചെക്ക് → ലിഫ്റ്റ് & പ്ലേസ് → താൽക്കാലിക ഫിക്സിംഗ് → അലൈൻമെൻ്റ് & അഡ്ജസ്റ്റ്മെൻ്റ് → ഹൈ-സ്ട്രെങ്ത് ബോൾട്ട് കണക്ഷൻ → വെൽഡിംഗ് (ആവശ്യമെങ്കിൽ)
പ്രധാന ഇൻസ്റ്റലേഷൻ പോയിൻ്റുകൾ: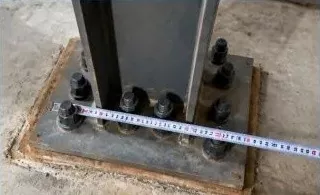
സപ്പോർട്ട് ബോൾട്ടുകൾ, ഷിം പ്ലേറ്റുകൾ, ഉൾച്ചേർത്ത ഭാഗങ്ങൾ എന്നിവയുടെ സ്ഥാനങ്ങളും ഉയരങ്ങളും പരിശോധിക്കുക, അവ ഡിസൈൻ ആവശ്യകതകൾ നിറവേറ്റുന്നുവെന്ന് ഉറപ്പാക്കുക.
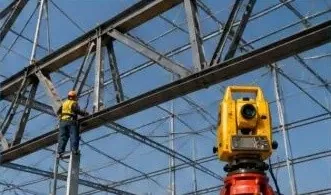
ട്രസിൻ്റെ മധ്യരേഖ, ഉയരം, വളവ് എന്നിവ അളക്കുന്നതിനും വിന്യാസ ക്രമീകരണങ്ങൾ നടത്തുന്നതിനും മൊത്തം സ്റ്റേഷൻ ഉപയോഗിക്കുക.
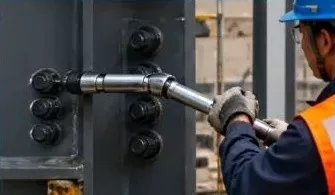
ഉയർന്ന കരുത്തുള്ള ബോൾട്ടുകളുടെ എണ്ണം, വലിപ്പം, ടോർക്ക് എന്നിവ പരിശോധിക്കുക, കോഡ് ആവശ്യപ്പെടുന്നതുപോലെ അവ വീണ്ടും പരിശോധിക്കുക.
കുറിപ്പ്:ഈ പ്രോജക്റ്റിലെ ട്രസ് ഘടന ഫാക്ടറിയിൽ മുൻകൂട്ടി കൂട്ടിച്ചേർക്കുകയും കൃത്യമായ ഇൻസ്റ്റാളേഷൻ, ഗുണനിലവാരം, സുരക്ഷ എന്നിവ ഉറപ്പാക്കാൻ സൈറ്റിലെ വിഭാഗങ്ങളിൽ ഉയർത്തുകയും ചെയ്യുന്നു.
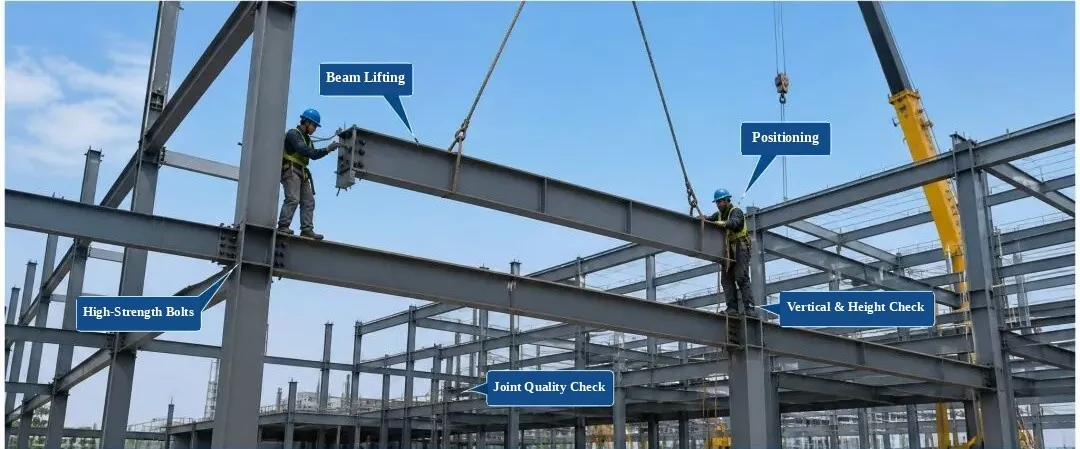
1. ഇൻകമിംഗ് ഭാഗം പരിശോധന:മെറ്റീരിയലിൻ്റെ ഗുണനിലവാരം, വലുപ്പം, ഉപരിതല അവസ്ഥ, നേരായത എന്നിവ പരിശോധിക്കുക. പരിശോധനയ്ക്ക് ശേഷം മാത്രം ഇൻസ്റ്റാൾ ചെയ്യുക.
2. പ്രക്രിയ നിയന്ത്രണം:ഇൻസ്റ്റലേഷൻ സമയത്ത് പാർട് പൊസിഷനിംഗ്, ഉയരം, ലംബ വിന്യാസം, ബോൾട്ട് ഇറുകൽ എന്നിവ നിയന്ത്രിക്കുക.
3. പരിശോധനാ ഇനങ്ങൾ:മധ്യരേഖയുടെ സ്ഥാനം, ഉയരം, ലംബ വിന്യാസം, ഉപരിതല പരന്നത, ബോൾട്ട് കണക്ഷൻ നിലവാരം.
4. ഗുണനിലവാര നിലവാരം:സ്റ്റീൽ ഘടനകളുടെ (GB 50205-2020) നിർമ്മാണ നിലവാരം അംഗീകരിക്കുന്നതിനുള്ള കോഡ് പാലിക്കണം.
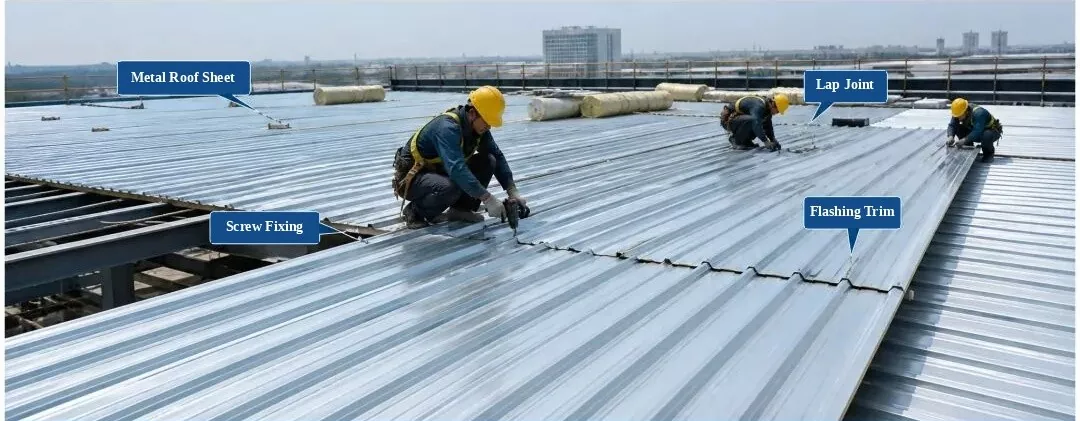
1. മെറ്റീരിയൽ പരിശോധന:പാനൽ പ്രൊഫൈൽ, കനം, കോട്ടിംഗ്, നിറം എന്നിവ പരിശോധിക്കുക. പരിശോധനയ്ക്ക് ശേഷം മാത്രം ഉപയോഗിക്കുക.
2. ഇൻസ്റ്റലേഷൻ നിയമങ്ങൾ:പാനലുകൾ ശരിയായി ഓവർലാപ്പ് ചെയ്ത് ദൃഢമായി പരിഹരിക്കുക. നഷ്ടമായതോ തെറ്റായി സ്ഥാപിക്കപ്പെട്ടതോ ആയ സ്ക്രൂകൾ ഇല്ലാതെ, സാധാരണ പരിധിക്കുള്ളിൽ സ്ക്രൂ സ്പെയ്സിംഗ് നിലനിർത്തുക.
3. പരിശോധനാ ഇനങ്ങൾ:മേൽക്കൂരയുടെ പരന്നത, ഓവർലാപ്പ് വീതി, ഫാസ്റ്റണിംഗ് പോയിൻ്റ് സ്പേസിംഗ്, വാട്ടർപ്രൂഫിംഗ് വിശദാംശങ്ങൾ.
4. ഗുണനിലവാര നിലവാരം:മെറ്റൽ റൂഫ് എഞ്ചിനീയറിംഗിനായുള്ള സാങ്കേതിക കോഡ് (GB 50345-2012) പാലിക്കണം.
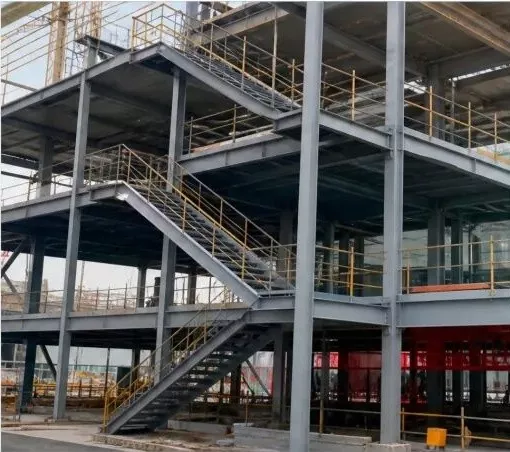 1. പൂർത്തിയായ സ്റ്റീൽ പടികളും കൈവരികളും (സൈറ്റ് ഫോട്ടോ)
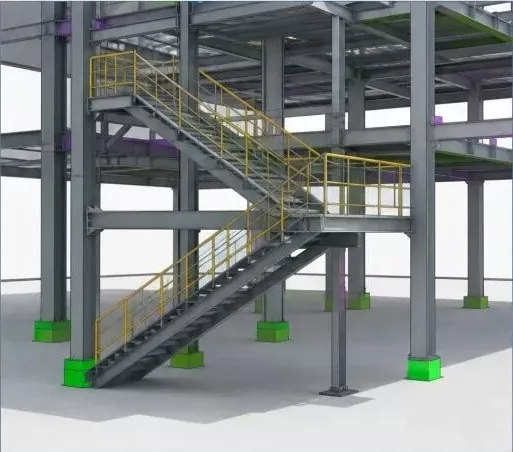 2. 3D BIM മോഡൽ (സ്റ്റീൽ പടികളും കൈവരികളും)
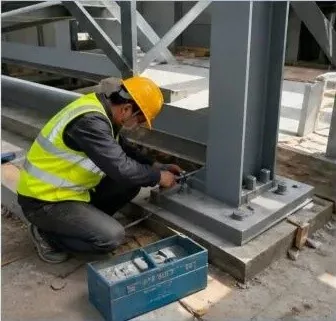 3. സ്റ്റീൽ സ്റ്റെയർ ഇൻസ്റ്റാളേഷൻ (സൈറ്റ് വർക്ക്)
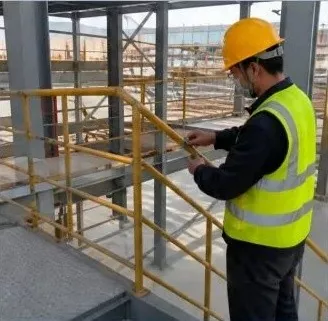 4. ഹാൻഡ്റെയിൽ ഇൻസ്റ്റാളേഷൻ (സൈറ്റ് വർക്ക്)
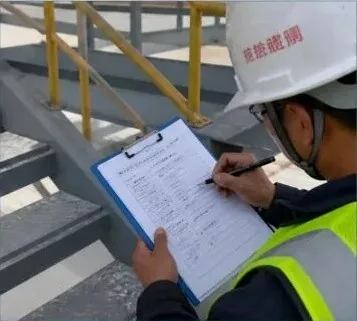 5. ഇൻസ്റ്റലേഷൻ ഗുണനിലവാര പരിശോധന (സൈറ്റ് പരിശോധന)
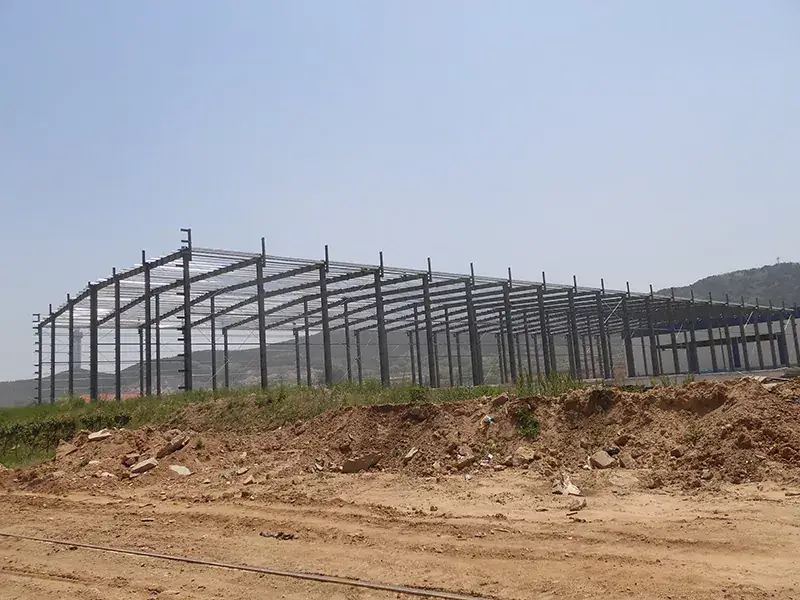
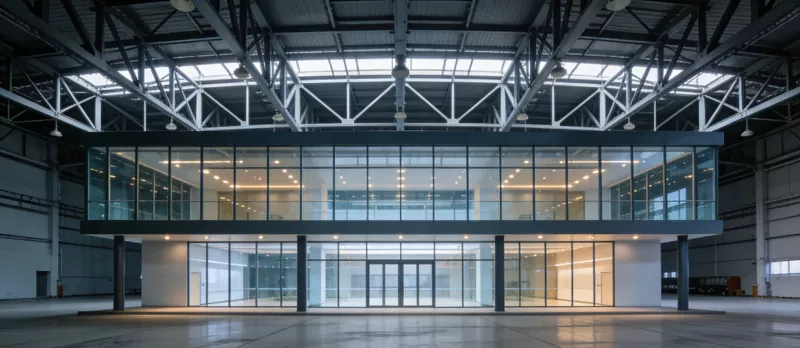
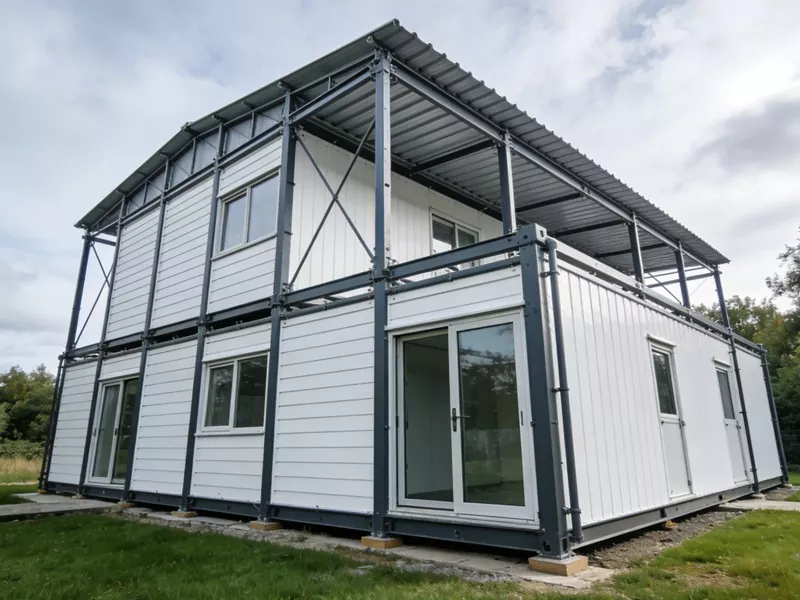
സ്റ്റീൽ ഘടനesകെട്ടിട ഫ്രെയിമുകൾ നിർമ്മിക്കുന്നതിന് ഇന്നത്തെ നിർമ്മാണ വിപണിയിൽ വ്യാപകമായി ഉപയോഗിക്കുന്നു, ഭാവിയിൽ അവ പ്രാഥമിക കെട്ടിട ഘടനകളുടെ പ്രധാന തിരഞ്ഞെടുപ്പായി മാറും. ഉരുക്ക് ഘടനകൾക്ക് നിരവധി ഉപവിഭാഗങ്ങൾ, ഘടന തരങ്ങൾ, ഘടക തരങ്ങൾ എന്നിവയുണ്ട്. ഘടനാപരമായ സംവിധാനത്തെ അടിസ്ഥാനമാക്കി, അവയെ നാല് പ്രധാന തരങ്ങളായി തിരിച്ചിരിക്കുന്നു: പോർട്ടൽ ഫ്രെയിമുകൾ, സ്പേസ് ഗ്രിഡുകൾ, ട്രസ്സുകൾ, ഫ്രെയിം ഘടനകൾ.