മലയാളം
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE സ്റ്റീൽ സ്ട്രക്ചറിൻ്റെ ബോക്സ് കോളം പ്രോസസ്സിംഗ് ഫ്ലോ & എഞ്ചിനീയറിംഗ് ആപ്ലിക്കേഷൻ നേട്ടങ്ങൾ
I. ജനറൽ ലേഔട്ട് ഡ്രോയിംഗ്
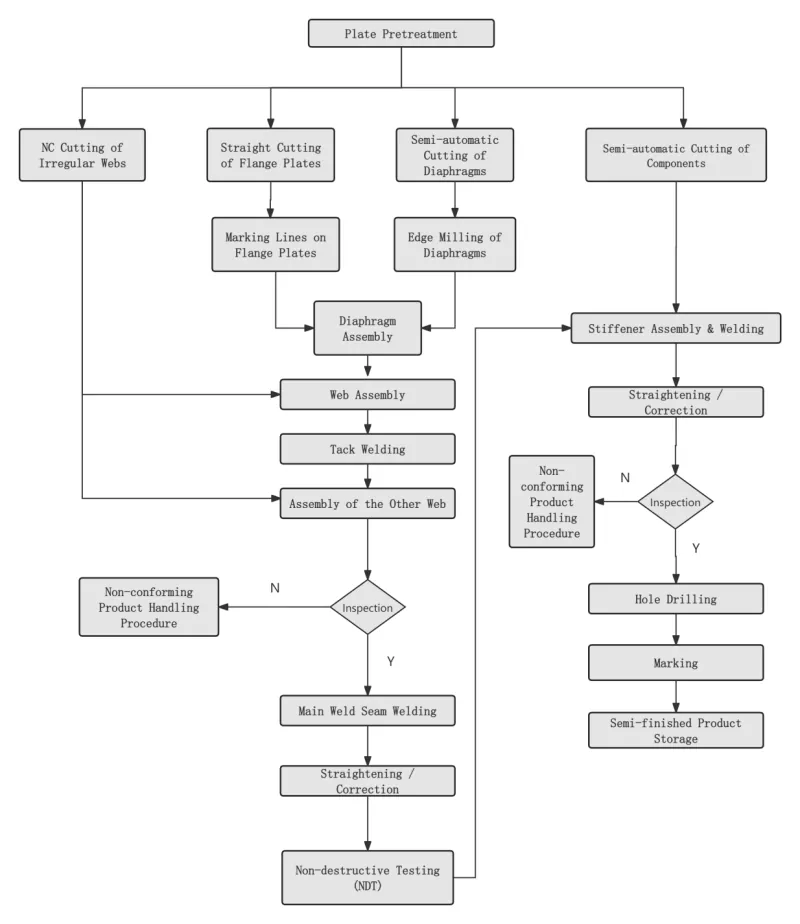
Ⅱ. പ്രധാന പ്രക്രിയ
|
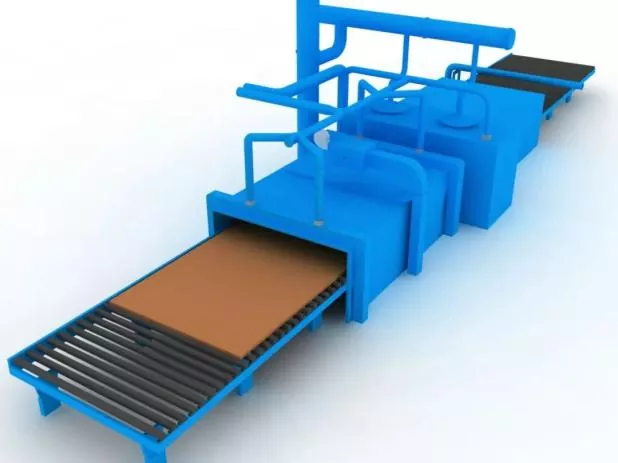
ഘട്ടം 1 സ്റ്റീൽ പ്ലേറ്റ് സർഫേസ് പ്രീട്രീറ്റ്മെൻ്റ് |
സ്റ്റീൽ പ്ലേറ്റ് ബ്ലാങ്കിംഗിന് മുമ്പ് ഡിസൈൻ അല്ലെങ്കിൽ പ്രോസസ്സ് ആവശ്യകതകൾക്ക് അനുസൃതമായി നടത്തുന്നു. |
|
|
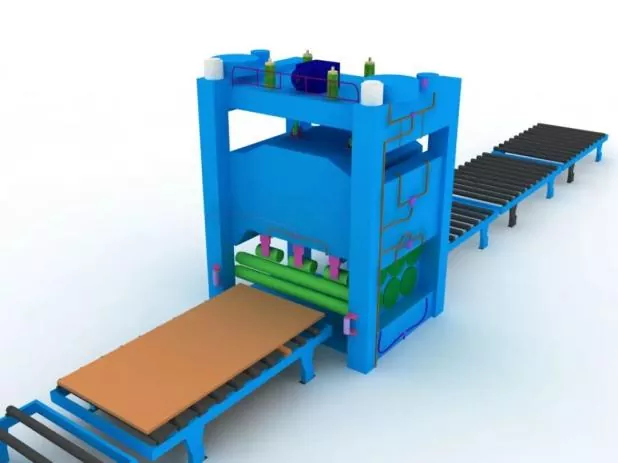
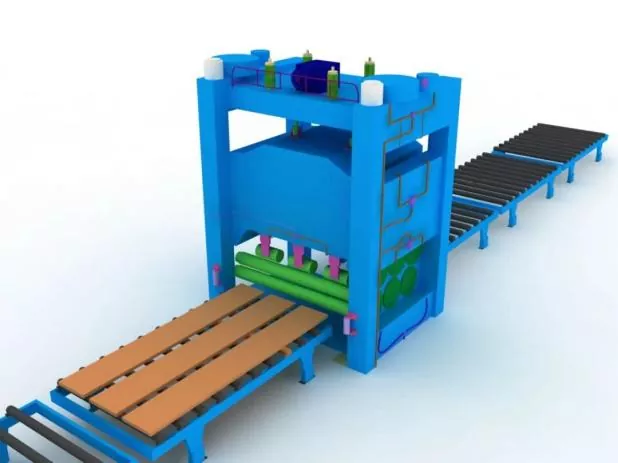
ഘട്ടം 2 സ്റ്റീൽ പ്ലേറ്റ് നേരെയാക്കൽ |
ബ്ലാങ്കിംഗ് കൃത്യത ഉറപ്പുവരുത്തുന്നതിനും സ്റ്റീൽ പ്ലേറ്റിൻ്റെ ആന്തരിക അവശിഷ്ട സമ്മർദ്ദം ഒഴിവാക്കുന്നതിനും സ്റ്റീൽ പ്ലേറ്റ് പ്രീട്രീറ്റ്മെൻ്റിന് ശേഷം മൊത്തത്തിലുള്ള സ്ട്രൈറ്റനിംഗ് നടത്തണം. |
|
|
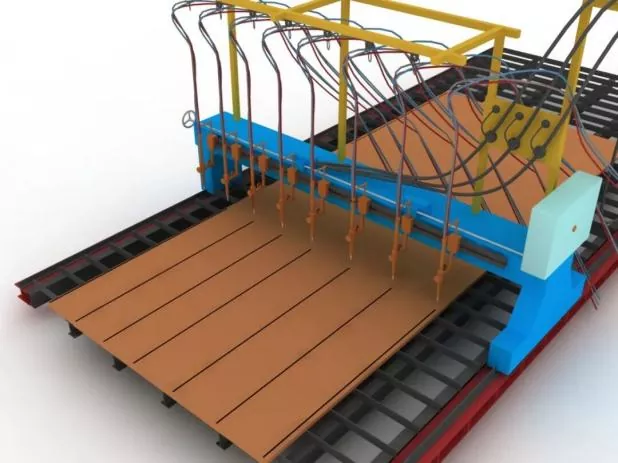
ഘട്ടം 3 ഭാഗങ്ങൾ മുറിക്കലും ബ്ലാങ്കിംഗും |
മുറിക്കുന്നതിന് മുമ്പ്, കട്ടിംഗ് മെഷീൻ ക്രമീകരിക്കുക, നോസൽ മോഡൽ സ്ഥിരീകരിക്കുക, വായു മർദ്ദത്തിൻ്റെ സ്ഥിരത പരിശോധിക്കുക. |
|
|
കട്ടിംഗ് സമയത്ത്, സ്റ്റീൽ പ്ലേറ്റിൻ്റെ കട്ടിംഗ് സീം ആദ്യം ചൂടാക്കുക, കട്ടിംഗ് വേഗത കർശനമായി നിയന്ത്രിക്കുക. |
||
|
ഘട്ടം 4 ഭാഗങ്ങളുടെ ദ്വിതീയ നേരെയാക്കൽ |
അസംബ്ലി കൃത്യത ഉറപ്പുവരുത്തുന്നതിനും സ്റ്റീൽ പ്ലേറ്റുകളുടെ ആന്തരിക അവശിഷ്ട സമ്മർദ്ദം കുറയ്ക്കുന്നതിനും സ്റ്റീൽ പ്ലേറ്റ് ബ്ലാങ്കിംഗിന് ശേഷം നടത്തുന്നു. |
|
|
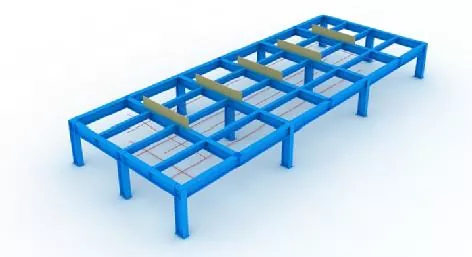
ഘട്ടം 5 ജിഗ്ഗുകളുടെയും ലേഔട്ട് ലൈനുകളുടെയും ക്രമീകരണം |
അസംബ്ലിക്ക് മുമ്പ്, ലേഔട്ട് ലൈനുകളും ജിഗുകളും ആദ്യം സജ്ജീകരിക്കും. |
|
|
ജിഗ് ഇൻസ്റ്റാളേഷൻ സമയത്ത്, മുകളിലെ ഓപ്പണിംഗിൻ്റെ തിരശ്ചീന നില ഉറപ്പാക്കണം, മതിയായ കാഠിന്യവും ശക്തിയും ഉറപ്പുനൽകുന്നു. |
||
|
എല്ലാ ജിഗുകളും ലേഔട്ട് ലൈനുകളും നിയുക്ത ഉദ്യോഗസ്ഥർ പരിശോധിച്ച് അംഗീകരിച്ചതിന് ശേഷം മാത്രമേ ഉപയോഗിക്കാനാകൂ. |
||
|
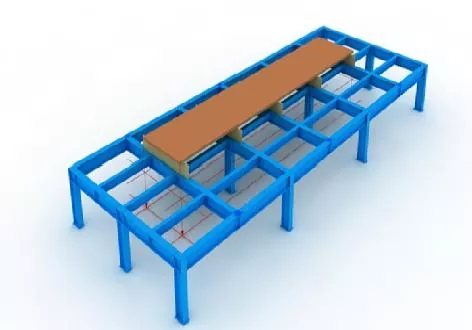
ഘട്ടം 6 ലോവർ പാനൽ പൊസിഷനിംഗ് |
പ്ലംബ് ബോബ്, ലേഔട്ട് ലൈനുകൾ എന്നിവ ഉപയോഗിച്ച് കൃത്യമായി സ്ഥാപിച്ചിരിക്കുന്നു. |
|
|
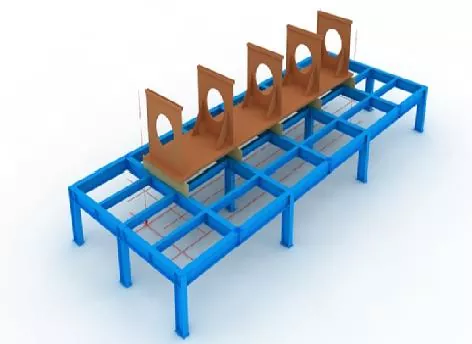
ഘട്ടം 7 ഡയാഫ്രം അസംബ്ലി |
ഡയഫ്രങ്ങളുടെ അസംബ്ലിക്ക് മുമ്പ്, താഴത്തെ പാനലിൽ പൊസിഷനിംഗ് ലൈനുകൾ അടയാളപ്പെടുത്തുക, ഒരു ഗ്രൈൻഡിംഗ് വീൽ ഉപയോഗിച്ച് ലൈനുകളുടെ ഇരുവശത്തും ഫ്ലോട്ടിംഗ് തുരുമ്പ് നീക്കം ചെയ്യുക. |
|
|
ഡയഫ്രം സ്ഥാപിച്ച ശേഷം, ടാക്ക് വെൽഡിംഗ് വഴി അവയെ ശരിയാക്കുക. |
||
|
ഘട്ടം 8 വെബ് അസംബ്ലി |
വെബ് കൂട്ടിച്ചേർക്കുകയും യോഗ്യത നേടുകയും ചെയ്ത ശേഷം, ഒരു ജാക്ക് ഉപയോഗിച്ച് ഡയഫ്രത്തിന് നേരെ ദൃഡമായി ജാക്ക് ചെയ്യുക, തുടർന്ന് ടാക്ക് വെൽഡിംഗ് വഴി അത് ശരിയാക്കുക.
|
|
|
ഘട്ടം 9 അപ്പർ പാനൽ അസംബ്ലി |
പ്ലംബ് ബോബ് ഉപയോഗിച്ച് മുകളിലെ പാനലിൻ്റെ കൃത്യമായ സ്ഥാനനിർണ്ണയം പൂർത്തിയാക്കുക, തുടർന്ന് ടാക്ക് വെൽഡിംഗ് വഴി പരിഹരിക്കുക. |
|
|
ഘട്ടം 10 ഡയാഫ്രം ഇലക്ട്രോസ്ലാഗ് വെൽഡിംഗ് |
ഡയഫ്രങ്ങൾക്കായി ഏക-വശങ്ങളുള്ള ഇലക്ട്രോസ്ലാഗ് വെൽഡിംഗ് സ്വീകരിക്കുന്നു. |
|
|
വെൽഡിംഗ് സമയത്ത് ഇലക്ട്രോസ്ലാഗ് വെൽഡിംഗ് ദ്വാരങ്ങളുടെ മുകളിലും താഴെയുമുള്ള തുറസ്സുകളിൽ ആർക്ക് ആരംഭിക്കുന്നതിനും കെടുത്തുന്നതിനുമുള്ള കോപ്പർ സ്ലീവ് സ്ഥാപിക്കണം. |
||
|
വെൽഡിംഗ് കറൻ്റ്, വോൾട്ടേജ് എന്നിവ വെൽഡിംഗ് പ്രക്രിയയിലുടനീളം കർശനമായി നിയന്ത്രിക്കണം, കൂടാതെ വെബിലെ ഇലക്ട്രോസ്ലാഗ് വെൽഡിംഗ് ഏരിയയുടെ വർണ്ണ മാറ്റം നിരീക്ഷിക്കുന്നതിന് ശ്രദ്ധ നൽകണം. |
||
|
ഘട്ടം 11 മൊത്തത്തിലുള്ള പരിശോധന |
പരിശോധനയ്ക്കിടെ, ഘടക ദൈർഘ്യം, ഡയഗണൽ അളവുകൾ, എൻഡ് സെക്ഷൻ അളവുകൾ എന്നിവ ഡിസൈൻ, സ്പെസിഫിക്കേഷൻ ആവശ്യകതകൾ നിറവേറ്റുന്നുണ്ടോയെന്ന് പരിശോധിക്കുന്നതിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുക, കൂടാതെ സഹിഷ്ണുതയ്ക്ക് പുറത്തുള്ള എല്ലാ ഭാഗങ്ങളും ശരിയാക്കുക. |
|
|
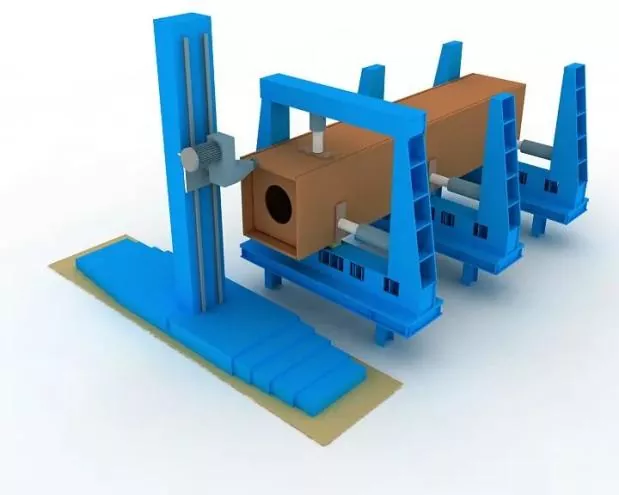
ഘട്ടം 12 എൻഡ് മില്ലിംഗ് |
അസംബ്ലിക്കും വെൽഡിങ്ങിനും ശേഷം അവസാന മുഖം മിൽ ചെയ്യുക. |
|
|
അംഗങ്ങളുടെ നിലവാരവും എൻഡ് ഫേസും മില്ലിംഗ് കട്ടറും തമ്മിലുള്ള സമാന്തരതയും ഉറപ്പുനൽകുക. |
||
|
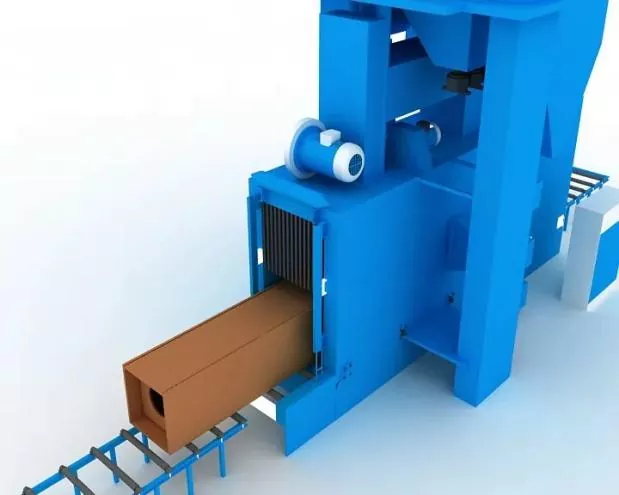
ഘട്ടം 13 മണൽ പൊട്ടലും തുരുമ്പും നീക്കം ചെയ്യലും |
വെൽഡിങ്ങിന് ശേഷം ആവശ്യാനുസരണം സാൻഡ് ബ്ലാസ്റ്റിംഗ് വഴി തുരുമ്പ് നീക്കം ചെയ്യുക, തുടർന്ന് കോട്ടിംഗ് നിർമ്മാണത്തിലേക്ക് മാറ്റുക. |
|
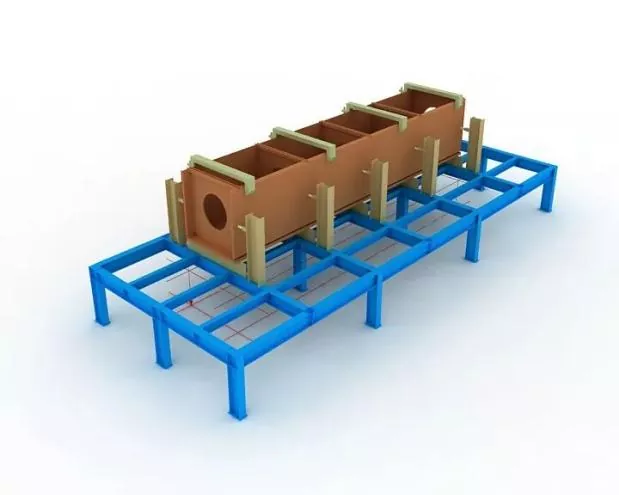
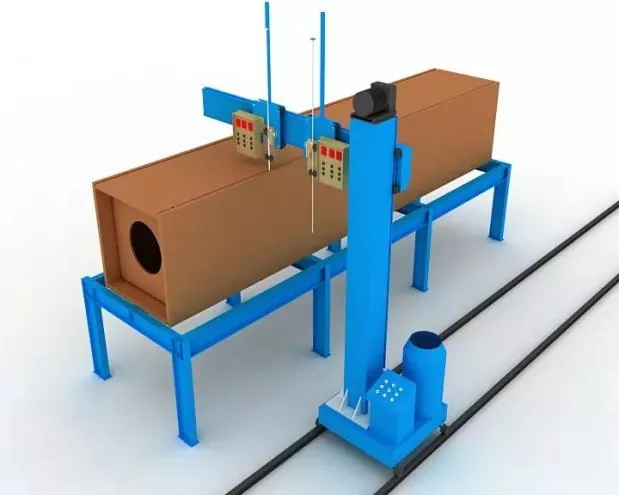
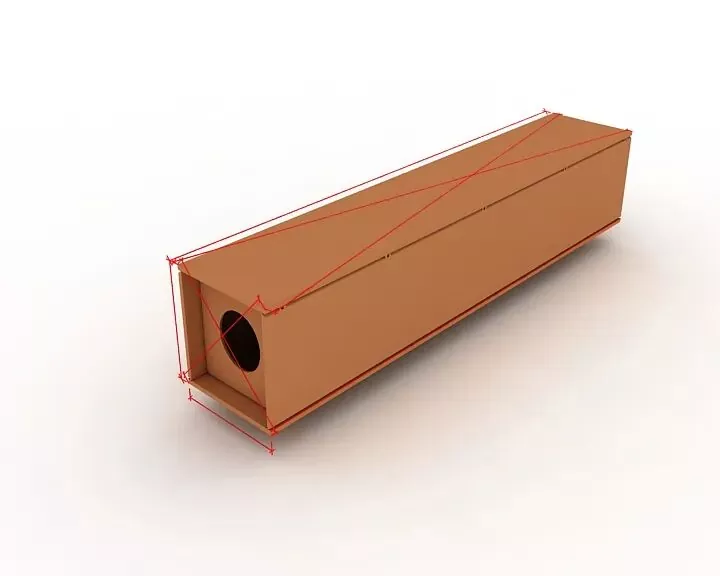
Ⅲ. അസംബ്ലി, പൊസിഷനിംഗ്, വെൽഡിംഗ് എന്നിവയ്ക്കുള്ള സ്പെസിഫിക്കേഷനുകൾ
|
അസംബ്ലി കൃത്യത |
അസംബ്ലി സമയത്ത്: ● വെൽഡിംഗ് രൂപഭേദം നിയന്ത്രിക്കുന്നതിന് ഉചിതമായ നിയന്ത്രണങ്ങൾ സ്വീകരിക്കും. ● വെൽഡിംഗ് ഷ്രിങ്കേജ് അലവൻസുകളും ന്യായമായ റിവേഴ്സ് ഡിഫോർമേഷനും ഘടക അളവുകൾ നിയന്ത്രിക്കുന്നതിനും ശരിയായ രൂപം ഉറപ്പാക്കുന്നതിനും നീക്കിവച്ചിരിക്കുന്നു. |
|
വെൽഡിഡ് കണക്ഷനുകളുടെ ഫാബ്രിക്കേഷനും അസംബ്ലിക്കും അനുവദനീയമായ വ്യതിയാനങ്ങളും ഘടനാപരമായ ഘടകങ്ങളുടെ ഡൈമൻഷണൽ ടോളറൻസുകളും, സ്റ്റീൽ ഘടനകളുടെ (GB 50205) നിർമ്മാണ നിലവാരം അംഗീകരിക്കുന്നതിനുള്ള കോഡിൻ്റെ ആവശ്യകതകൾക്ക് അനുസൃതമായിരിക്കും. |
|
|
അസംബ്ലി പൊസിഷനിംഗ് വെൽഡിംഗ് |
സെമി-ഓട്ടോമാറ്റിക് സോളിഡ് വയർ ഗ്യാസ് മെറ്റൽ ആർക്ക് വെൽഡിംഗ് (GMAW) ഉപയോഗിച്ചാണ് ഇത് നടപ്പിലാക്കുന്നത്. |
|
വെൽഡർ |
അസംബ്ലി ടാക്ക് വെൽഡിങ്ങിൽ ഏർപ്പെട്ടിരിക്കുന്ന വെൽഡർമാർ, ബിൽഡിംഗ് സ്റ്റീൽ സ്ട്രക്ചറുകളുടെ വെൽഡിങ്ങിനുള്ള സാങ്കേതിക സ്പെസിഫിക്കേഷനിൽ (JGJ81) വ്യക്തമാക്കിയ അനുബന്ധ യോഗ്യതാ സർട്ടിഫിക്കറ്റുകൾ കൈവശം വയ്ക്കണം. |
|
ടാക്ക് വെൽഡുകളുടെ സ്ഥാനം |
ടാക്ക് വെൽഡുകളുടെ സ്ഥാനം: ടാക്ക് വെൽഡുകൾ ഔപചാരിക വെൽഡുകളുടെ തുടക്കവും അവസാനവും ഒഴിവാക്കും, കൂടാതെ ഘടനാപരമായ ശക്തിക്കും പ്രവർത്തന വൈകല്യങ്ങൾക്കും സാധ്യതയുള്ള കോണുകളിലും അരികുകളിലും അറ്റങ്ങളിലും മറ്റ് നിർണായക മേഖലകളിലും സ്ഥാപിക്കരുത്. |
|
ടി-ജോയിൻ്റുകൾക്കായി, ടാക്ക് വെൽഡിംഗ്: ഇരുവശത്തും സമമിതിയായി നടത്തണം; അതേസമയം, തോടിനുള്ളിലെ വെൽഡിംഗ് കഴിയുന്നത്ര ഒഴിവാക്കണം. ഫുൾ പെനട്രേഷൻ ഗ്രോവ് വെൽഡിങ്ങിനായി: ബാക്ക് ഗോഗിംഗിനായി ഗ്രോവിൽ ടാക്ക് വെൽഡിംഗ് നടത്തണം, ഉദാ., ബാക്ക് ഗോഗിംഗ്. |
|
|
വെൽഡിംഗ് ബാക്കിംഗ് പ്ലേറ്റുകളുടെ അസംബ്ലിയും വെൽഡിംഗ് സ്ഥാനങ്ങളും റൺ-ഓൺ, റൺ-ഓഫ് പ്ലേറ്റുകളും പ്രസക്തമായ മാനദണ്ഡങ്ങൾ പാലിക്കണം. |
|
|
വെൽഡിംഗ് വസ്തുക്കൾ |
അസംബ്ലിക്കും ടാക്ക് വെൽഡിങ്ങിനുമായി ഉപയോഗിക്കുന്ന വെൽഡിംഗ് മെറ്റീരിയലുകൾ ഔപചാരിക വെൽഡിങ്ങുമായി പൊരുത്തപ്പെടണം, അതായത്, ഔദ്യോഗിക വെൽഡിങ്ങിലെ അതേ വെൽഡിംഗ് മെറ്റീരിയലുകൾ സ്വീകരിക്കും. |
|
ഉയർന്ന ശക്തിയുള്ള സ്റ്റീൽ, കുറഞ്ഞ ദൃഢതയുള്ള സ്റ്റീൽ എന്നിവയ്ക്കിടയിലുള്ള അസംബ്ലി വെൽഡിങ്ങിനായി, വെൽഡിംഗ് വസ്തുക്കൾ കുറഞ്ഞ സ്റ്റീൽ ഗ്രേഡിന് അനുസൃതമായി തിരഞ്ഞെടുക്കണം. |
ബന്ധപ്പെട്ട വാർത്തകൾ
- Eihe സ്റ്റീൽ സ്ട്രക്ചറിൽ നിന്നുള്ള ദേശീയ ദിന ആശംസകൾ
- ആദ്യ ഹോസ്റ്റിംഗ് വിജയകരം! ഏഷ്യാ പസഫിക് മൊറോക്കോ പ്രോജക്റ്റ് ഏറ്റെടുത്തത് ഐഹെ സ്റ്റീൽ ആണ്
- യോഗ്യത പുതുക്കൽ അംഗീകരിച്ചു! Eihe ഗ്ലോബൽ മാർക്കറ്റ് കാൽപ്പാടുകൾ സ്ഥിരമായി വികസിപ്പിക്കുന്നു
- എയർപോർട്ടുകൾക്കും സ്റ്റേഷനുകൾക്കുമായി EHSS സ്റ്റീൽ സ്ട്രക്ചർ ഡെലിവറി
- ആഗോള വികസനത്തിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുക: ഷാൻഡോംഗ് സ്റ്റീൽ സ്ട്രക്ചർ ഇൻഡസ്ട്രി അസോസിയേഷൻ ഇൻഡസ്ട്രിയൽ ഇൻ്റർനാഷണലൈസേഷനെക്കുറിച്ചുള്ള എക്സ്പീരിയൻസ് എക്സ്ചേഞ്ച് കോൺഫറൻസ് വിജയകരമായി നടത്തി
- EHSS പൂർണ്ണ വിജയത്തോടെ ക്വിംഗ്ദാവോയിൽ എട്ടാമത് ഷാൻഡോംഗ് സ്റ്റീൽ സ്ട്രക്ചർ ഹൈ-ക്വാളിറ്റി ഡെവലപ്മെൻ്റ് ഫോറവും 2026 SSSIA വാർഷിക കോൺഫറൻസും ആതിഥേയത്വം വഹിച്ചു.
എനിക്കൊരു സന്ദേശം തരൂ