മലയാളം
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
സ്റ്റീൽ സ്ട്രക്ചർ ഫാക്ടറി കെട്ടിടങ്ങളുടെ രൂപകൽപ്പനയ്ക്കും നിർമ്മാണത്തിനുമുള്ള ഒമ്പത് പ്രധാന പോയിൻ്റുകൾ
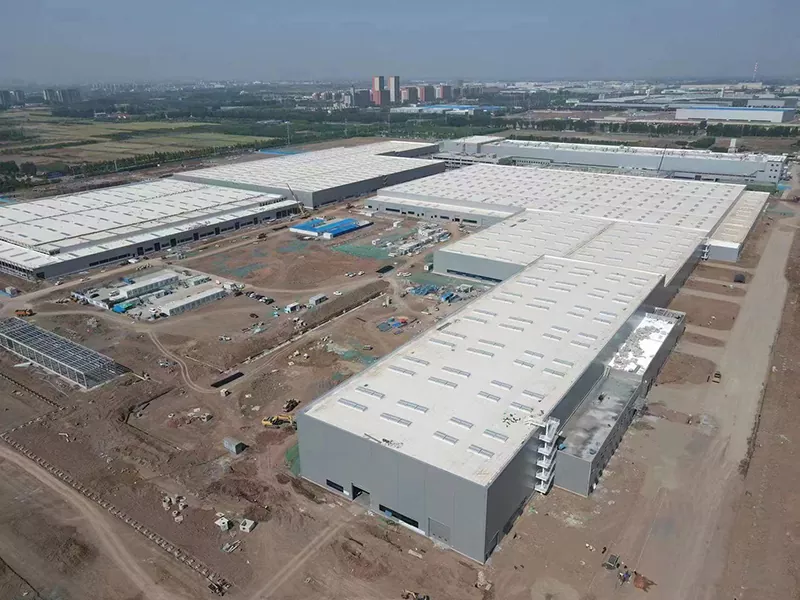
സ്റ്റീൽ ഘടന ഫാക്ടറി കെട്ടിടങ്ങൾനിർമ്മാണ എഞ്ചിനീയറിംഗിൽ വ്യാപകമായി അംഗീകരിക്കപ്പെട്ടിരിക്കുന്നു, കാരണം അവ നിർമ്മിക്കാൻ വേഗതയുള്ളതും സ്വയം ഭാരം കുറഞ്ഞതും മികച്ച ഭൂകമ്പ പ്രകടനമുള്ളതും പരിസ്ഥിതി സൗഹൃദവുമാണ്. വ്യാവസായിക കെട്ടിടങ്ങളുടെ രൂപകല്പനയിൽ, അവർ ക്രമേണ കനത്ത ഉറപ്പുള്ള കോൺക്രീറ്റ് ഘടനയെ മാറ്റിസ്ഥാപിച്ചു.
സ്റ്റീൽ ഘടനകൾ ചൈനയിൽ വളരെക്കാലമായി ഉപയോഗിച്ചിട്ടില്ല, അവയുടെ വിശദമായ രൂപകൽപ്പനയും നിർമ്മാണ സാങ്കേതികവിദ്യകളും ഇപ്പോഴും വികസിപ്പിച്ചുകൊണ്ടിരിക്കുന്നു. ഉരുക്ക് ഘടനയുള്ള വ്യാവസായിക കെട്ടിടങ്ങൾ പല ഗുണങ്ങളും നൽകുന്നുണ്ടെങ്കിലും, ഒരു വസ്തുവെന്ന നിലയിൽ ഉരുക്കിനും പോരായ്മകളുണ്ട്-ഉദാഹരണത്തിന്, മോശം അഗ്നി പ്രതിരോധവും തുരുമ്പെടുക്കാനുള്ള പ്രവണതയും. രൂപകൽപ്പനയിലും നിർമ്മാണ ഘട്ടത്തിലും ഈ ഘടകങ്ങൾ കണക്കിലെടുക്കണം.
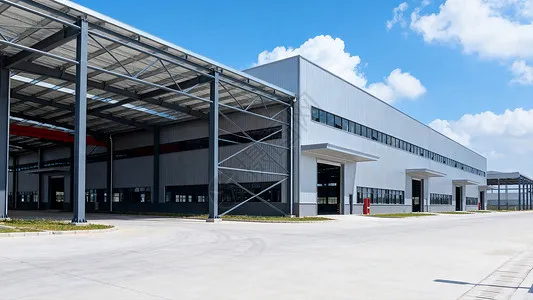
I. സ്റ്റീൽ സ്ട്രക്ചർ ഫാക്ടറി കെട്ടിടങ്ങളുടെ പ്രധാന നേട്ടങ്ങൾ
സംഗ്രഹത്തിൽ സൂചിപ്പിച്ചതുപോലെ, പ്രധാന നേട്ടങ്ങൾഉരുക്ക് ഘടന വ്യവസായ കെട്ടിടങ്ങൾതാഴെ പറയുന്നവയാണ്. ആദ്യം, നിർമ്മാണ വേഗതയുടെ കാര്യത്തിൽ: സ്റ്റീൽ ഘടകങ്ങൾ ഒരു ഫാക്ടറിയിൽ വൻതോതിൽ ഉത്പാദിപ്പിക്കാൻ കഴിയും; നിർമ്മാണം ലളിതവും ഉദ്ധാരണം വേഗവുമാണ്, ഇത് നിർമ്മാണ കാലയളവിനെ വളരെയധികം കുറയ്ക്കുന്നു. രണ്ടാമതായി, സ്വയം-ഭാരത്തിൻ്റെ കാര്യത്തിൽ: കെട്ടിടത്തിൻ്റെ ഘടനാപരമായ ഭാരം ഏകദേശം 30% കുറയ്ക്കാം; കുറഞ്ഞ ഫൗണ്ടേഷൻ ബെയറിംഗ് കപ്പാസിറ്റി അല്ലെങ്കിൽ ഉയർന്ന ഭൂകമ്പ ശക്തിയുള്ള സൈറ്റുകളിൽ ഇത് പ്രത്യേകിച്ചും ലാഭകരമാണ്, അവിടെ മൊത്തത്തിലുള്ള സമ്പദ്വ്യവസ്ഥ ഉറപ്പുള്ള കോൺക്രീറ്റ് ഘടനാ സംവിധാനങ്ങളേക്കാൾ മികച്ചതാണ്. അവസാനമായി, പരിസ്ഥിതി സംരക്ഷണത്തിൻ്റെ കാര്യത്തിൽ: സ്റ്റീൽ ഘടനകൾ പരിസ്ഥിതി സൗഹൃദ ഹരിത കെട്ടിട സംവിധാനങ്ങളുടെ കുടുംബത്തിൻ്റേതാണ്; സ്റ്റീൽ തന്നെ ഉയർന്ന റീസൈക്ലിംഗ് മൂല്യമുള്ള ഉയർന്ന കരുത്തും ഉയർന്ന ദക്ഷതയുമുള്ള മെറ്റീരിയലാണ്, നിർമ്മാണ സമയത്ത് ഇതിന് ഫോം വർക്ക് ആവശ്യമില്ല.
II. ഡ്രോയിംഗ് ഡിസൈനിൻ്റെ പ്രാധാന്യം
ഏതൊരു പ്രോജക്റ്റിലും നിർമ്മാണത്തിൻ്റെ അടിസ്ഥാനം ഡ്രോയിംഗുകളാണ്. ഒരു സ്റ്റീൽ സ്ട്രക്ചർ വ്യാവസായിക കെട്ടിടത്തിൻ്റെ ഡിസൈൻ ഘട്ടത്തിൽ, നിർമ്മാണ യൂണിറ്റിലെ പ്രൊഫഷണൽ ടെക്നീഷ്യൻമാർ സംയുക്ത ഡ്രോയിംഗ് അവലോകനം നടത്താൻ സംഘടിപ്പിക്കണം, "പിശകുകൾ, ഒഴിവാക്കലുകൾ, കൂട്ടിയിടികൾ, പോരായ്മകൾ" എന്നിവയ്ക്കായി ഡ്രോയിംഗുകൾ പരിശോധിക്കണം, അങ്ങനെ നിർമ്മാണം ആരംഭിക്കുന്നതിന് മുമ്പ് പ്രശ്നങ്ങൾ പരിഹരിക്കപ്പെടും, ഗുണനിലവാരത്തിലും ഷെഡ്യൂളിലും ഡ്രോയിംഗ് പ്രശ്നങ്ങളുടെ ആഘാതം കുറഞ്ഞത് നിലനിർത്തുന്നു. ഒരു സ്റ്റീൽ സ്ട്രക്ചർ പ്രോജക്റ്റിനായി, നിർമ്മാണ ഘട്ടത്തിനും ഉദ്ധാരണ ഘട്ടത്തിനും പ്രത്യേക നിർമ്മാണ ഓർഗനൈസേഷൻ ഡിസൈനുകൾ തയ്യാറാക്കണം; ഫാബ്രിക്കേഷൻ പ്രോസസ് ഡോക്യുമെൻ്റ് ഓരോ പ്രോസസിൻ്റെയും ഫാബ്രിക്കേഷൻ ഘട്ടത്തിലെ ഉപ-ഇനങ്ങളുടെയും ഗുണനിലവാര മാനദണ്ഡങ്ങളും സാങ്കേതിക ആവശ്യകതകളും ഉൽപ്പന്ന ഗുണനിലവാരം ഉറപ്പാക്കാൻ തിരഞ്ഞെടുത്ത നിർദ്ദിഷ്ട നടപടികളും ഉൾക്കൊള്ളണം.
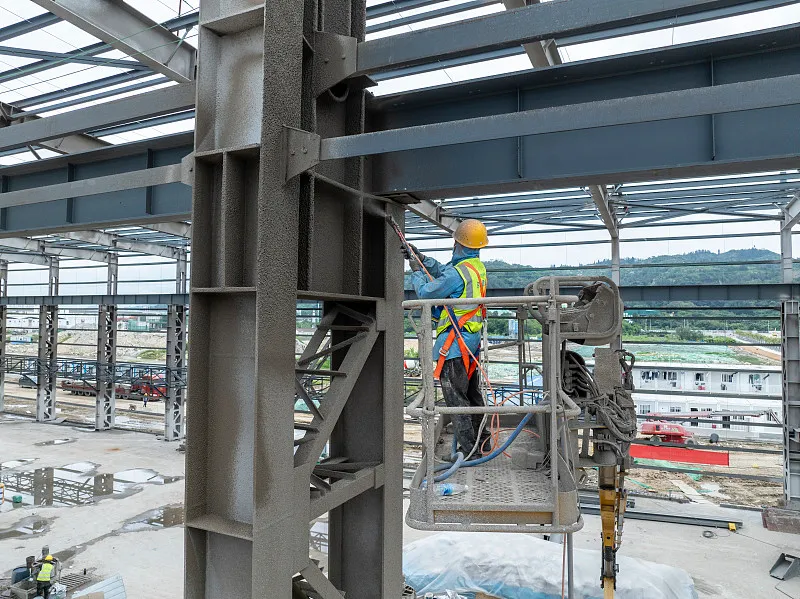
III. ബ്രേസിംഗ് സിസ്റ്റത്തിനായുള്ള ഡിസൈൻ തത്വങ്ങൾ
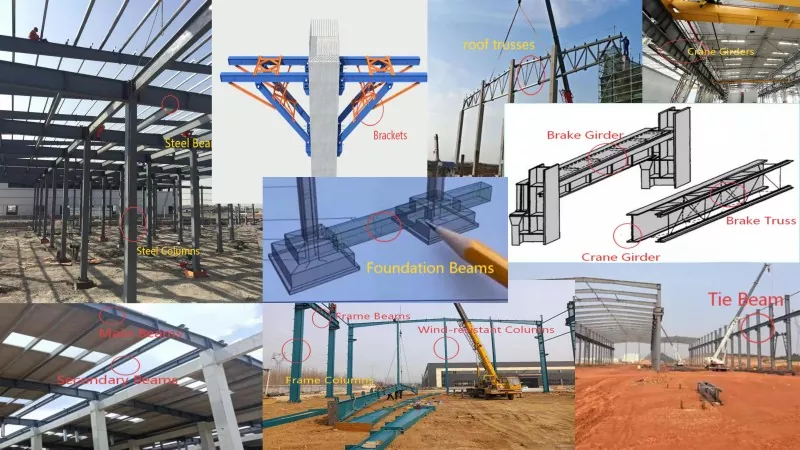
കെട്ടിടത്തിൻ്റെ സ്പേഷ്യൽ സ്വഭാവം ഉറപ്പാക്കാനും, അതിൻ്റെ മൊത്തത്തിലുള്ള കാഠിന്യം മെച്ചപ്പെടുത്താനും, രേഖാംശ തിരശ്ചീന ശക്തികളെ ചെറുക്കാനും പ്രക്ഷേപണം ചെയ്യാനും, അംഗങ്ങളുടെ അമിതമായ രൂപഭേദം തടയാനും, കംപ്രഷൻ അംഗങ്ങളുടെ ബക്ക്ലിംഗ് ഒഴിവാക്കാനും, ഘടനയുടെ മൊത്തത്തിലുള്ള സ്ഥിരത ഉറപ്പുനൽകാനും, കെട്ടിടത്തിൻ്റെ ഘടനാപരമായ രൂപം, ക്രെയിൻ, ക്രെയിൻ ഉപകരണങ്ങൾ എന്നിവയുടെ ഘടനാപരമായ രൂപം അനുസരിച്ച് വിശ്വസനീയമായ ബ്രേസിംഗ് സംവിധാനം ക്രമീകരിക്കണം. ഓരോ താപനില മേഖലയുടെയും നീളം. ഓരോ താപനില മേഖലയിലും സ്ഥിരതയുള്ള ഇൻ്റർ കോളം ബ്രേസിംഗ് സിസ്റ്റം നൽകണം, മേൽക്കൂര ലാറ്ററൽ ഹോറിസോണ്ടൽ ബ്രേസിംഗുമായി ഏകോപിപ്പിച്ച് ക്രമീകരിച്ചിരിക്കുന്നു. ലോവർ-കോളം ബ്രേസിംഗിൻ്റെ സ്ഥാനം രേഖാംശ രൂപഭേദത്തിൻ്റെ ദിശ നിർണ്ണയിക്കുകയും താപ സമ്മർദ്ദത്തിൻ്റെ അളവിനെ ബാധിക്കുകയും ചെയ്യുന്ന ഒരു പ്രധാന ഘടകമാണ്; താഴത്തെ നിരയിലെ ബ്രേസിംഗ് താപനില സോണിൻ്റെ മധ്യഭാഗത്തേക്ക് കഴിയുന്നത്ര അടുത്ത് സ്ഥാപിക്കണം, അതുവഴി ക്രെയിൻ ബീമുകൾ പോലുള്ള രേഖാംശ അംഗങ്ങൾക്ക് താപനില മാറുന്നതിനനുസരിച്ച് രണ്ട് അറ്റത്തും സ്വതന്ത്രമായി വികസിക്കാനും ചുരുങ്ങാനും കഴിയും. താപനില മേഖല ചെറുതായിരിക്കുമ്പോൾ, താഴത്തെ നിരയുടെ ഒരു കൂട്ടം സാധാരണയായി മധ്യത്തിൽ സ്ഥാപിക്കുന്നു. എന്നിരുന്നാലും, താപനില മേഖല 150 മീറ്ററിൽ കൂടുതലാണെങ്കിൽ, രേഖാംശ കാഠിന്യം ഉറപ്പാക്കാൻ സോണിനുള്ളിൽ രണ്ട് സെറ്റ് ലോവർ കോളം ബ്രേസിംഗ് സ്ഥാപിക്കണം; അവ പരമാവധി താപനില മേഖലയുടെ മധ്യഭാഗത്തെ മൂന്നിലൊന്നിൽ സ്ഥാപിക്കണം, കൂടാതെ അമിതമായ താപ സമ്മർദ്ദം ഒഴിവാക്കാൻ രണ്ട് സെറ്റുകൾക്കിടയിലുള്ള മധ്യ-മധ്യദൂരം 72 മീറ്ററിൽ കൂടരുത്.
IV. സീസ്മിക് ഡിസൈനിനുള്ള പ്രധാന പോയിൻ്റുകൾ
ഒരു ഉരുക്ക് ഘടന വ്യാവസായിക കെട്ടിടത്തിൻ്റെ ഭൂകമ്പ രൂപകൽപ്പന നടത്തുമ്പോൾ, ഇനിപ്പറയുന്ന പോയിൻ്റുകൾ ശ്രദ്ധിക്കേണ്ടതാണ്. ആദ്യം, പൊതുവായ ലേഔട്ടിൻ്റെ അടിസ്ഥാനത്തിൽ, ഘടനയുടെ പിണ്ഡവും കാഠിന്യവും തുല്യമായി വിതരണം ചെയ്യണം, അങ്ങനെ കെട്ടിടം ഒരേപോലെ ലോഡ് ചെയ്യുകയും ഏകോപിപ്പിച്ച രീതിയിൽ രൂപഭേദം വരുത്തുകയും ചെയ്യുന്നു; അസമമായ കാഠിന്യം ഒഴിവാക്കണം, കാരണം ഇത് ഭൂകമ്പ പ്രകടനത്തെ പ്രതികൂലമായി ബാധിക്കുന്നു. തിരശ്ചീന ഘടനയ്ക്കായി, ഒരു കർക്കശമായ ഫ്രെയിം അല്ലെങ്കിൽ മേൽക്കൂരയുടെ ട്രസ് നിരകളുമായി കർശനമായി ബന്ധിപ്പിച്ചിരിക്കുന്ന ഒരു ഫ്രെയിം സ്വീകരിക്കണം, അങ്ങനെ ഉരുക്കിൻ്റെ ലോഡ്-ചുമക്കുന്ന പ്രകടനം പൂർണ്ണമായി ഉപയോഗിക്കാനും തിരശ്ചീന രൂപഭേദം കുറയ്ക്കാനും കഴിയും. രണ്ടാമതായി, ഉരുക്ക് ഘടനയുള്ള കെട്ടിടങ്ങൾ സാധാരണയായി പരാജയപ്പെടുന്നത് അംഗങ്ങളുടെ ശക്തി അപര്യാപ്തമായതുകൊണ്ടല്ല, മറിച്ച് അംഗങ്ങൾ ബക്കിൾ ചെയ്യുന്നതുകൊണ്ടാണ്; അതിനാൽ, കെട്ടിടത്തിൻ്റെ മൊത്തത്തിലുള്ള സ്ഥിരത ഉറപ്പുനൽകുന്ന നന്നായി ക്രമീകരിച്ച ബ്രേസിംഗ് സിസ്റ്റം പ്രത്യേകിച്ചും പ്രധാനമാണ്. അവസാനമായി, ഭൂകമ്പ പ്രവർത്തനത്തിന് കീഴിൽ, കുറഞ്ഞ സൈക്കിൾ ക്ഷീണം സംഭവിക്കുന്നു, കെട്ടിടത്തിൽ അതിൻ്റെ പ്രഭാവം രൂപകൽപ്പനയിൽ പരിഗണിക്കണം. ഘടനാപരമായ കണക്ഷനുകളുടെ രൂപകൽപ്പന, ഘടനാപരമായ അംഗങ്ങളുടെ പൂർണ്ണ-വിഭാഗം നൽകുന്നതിന് മുമ്പ് സംയുക്ത പരാജയം സംഭവിക്കുന്നില്ലെന്ന് ഉറപ്പാക്കണം; അംഗങ്ങൾക്ക് ഭൂകമ്പ ഊർജ്ജം പൂർണ്ണമായി ആഗിരണം ചെയ്യാനും അവരുടെ ഭൂകമ്പ ശേഷി വികസിപ്പിക്കാനും കഴിയുന്ന തരത്തിൽ പ്ലാസ്റ്റിക് ഘട്ടത്തിലേക്ക് പ്രവേശിക്കാൻ അനുവദിക്കണം.
വി. ഹീറ്റ് ആൻ്റ് ഫയർ റെസിസ്റ്റൻസ് ഡിസൈനിൻ്റെ പ്രാധാന്യം
സ്റ്റീൽ ഘടന വ്യവസായ കെട്ടിടങ്ങൾമോശം അഗ്നി പ്രതിരോധം ഉണ്ട്. ഉരുക്ക് 100 ഡിഗ്രി സെൽഷ്യസിനു മുകളിൽ ചൂടാക്കുമ്പോൾ, താപനില ഉയരുമ്പോൾ അതിൻ്റെ ടെൻസൈൽ ശക്തി കുറയുകയും പ്ലാസ്റ്റിറ്റി വർദ്ധിക്കുകയും ചെയ്യുന്നു. ഏകദേശം 250 ഡിഗ്രി സെൽഷ്യസിൽ, ഉരുക്കിൻ്റെ ടെൻസൈൽ ശക്തി ചെറുതായി വർദ്ധിക്കുന്നു, അതേസമയം അതിൻ്റെ പ്ലാസ്റ്റിറ്റി കുറയുന്നു - ഈ പ്രതിഭാസം നീല പൊട്ടൽ എന്നറിയപ്പെടുന്നു. 250 ഡിഗ്രി സെൽഷ്യസിനു മുകളിൽ, ഉരുക്ക് ഇഴയാൻ തുടങ്ങുന്നു. ഏകദേശം 500 ഡിഗ്രി സെൽഷ്യസിൽ, ഉരുക്കിൻ്റെ ശക്തി വളരെ താഴ്ന്ന് ഉരുക്ക് ഘടന തകർന്നേക്കാം. അതിനാൽ, ഒരു ഉരുക്ക് ഘടനയുടെ ഉപരിതല താപനില 150 ഡിഗ്രി സെൽഷ്യസിൽ കൂടുതലാകുമ്പോഴെല്ലാം, താപ ഇൻസുലേഷനും അഗ്നി സംരക്ഷണ രൂപകൽപ്പനയും നൽകണം (സാധാരണയായി ചൂട്-പ്രതിരോധശേഷിയുള്ള, അഗ്നി സംരക്ഷണ കോട്ടിംഗുകൾ പ്രയോഗിച്ചാണ് ഇത് നേടുന്നത്).
നിർമ്മാണത്തിൽഉരുക്ക് ഘടന വ്യവസായ കെട്ടിടങ്ങൾ, നിരവധി പ്രായോഗിക പ്രശ്നങ്ങൾ ഉണ്ടാകുന്നു; ഇവിടെ ഞങ്ങൾ ഏറ്റവും പ്രധാനപ്പെട്ടവ മാത്രം വിശകലനം ചെയ്യുന്നു.
VI. നിർമ്മാണ സമയത്ത് ആങ്കർ ബോൾട്ടുകൾ ഉൾച്ചേർക്കുന്നു
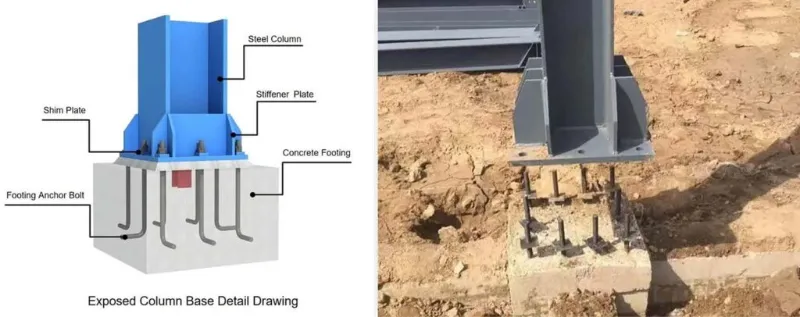
ആങ്കർ ബോൾട്ടുകൾ ദൃഡമായി ഇൻസ്റ്റാൾ ചെയ്തിട്ടുണ്ടോ എന്നത് ഒരു ഉരുക്ക് ഘടന വ്യാവസായിക കെട്ടിടത്തിൻ്റെ സ്ഥിരതയ്ക്ക് അടിസ്ഥാനമാണെന്ന് പറയാം. ആങ്കർ ബോൾട്ടുകളുടെ കൃത്യത സ്റ്റീൽ ഘടനയുടെ സ്ഥാനത്തെ നേരിട്ട് ബാധിക്കുന്നു. ആങ്കർ ബോൾട്ടുകൾ കർശനമായ കൃത്യതയോടെ ഉൾപ്പെടുത്തണം: അച്ചുതണ്ട് വ്യതിയാനം ± 2.0 മിമി, ഉയരം ± 5.0 മിമി. കോളം ആങ്കർ ബോൾട്ടുകൾ ഇൻസ്റ്റാൾ ചെയ്യുന്നതിനുമുമ്പ്, തിരശ്ചീന നിയന്ത്രണ ശൃംഖലയുടെ ഓരോ അച്ചുതണ്ടും നിരയുടെ അടിത്തറയുടെ മുകളിലെ ഉപരിതലത്തിലേക്ക് പ്രൊജക്റ്റ് ചെയ്യുകയും ലൂപ്പ് അടയ്ക്കുകയും ചെയ്യുക, അങ്ങനെ ബോൾട്ടുകളുടെ ഇൻസ്റ്റാളേഷൻ കൃത്യത ഉറപ്പുനൽകുക; തുടർന്ന് അക്ഷങ്ങൾക്കനുസരിച്ച് നിരകളുടെ പുറം അറ്റങ്ങൾ അടയാളപ്പെടുത്തുക. കോളം ആങ്കർ ബോൾട്ടുകൾക്കുള്ള സപ്പോർട്ട് ഫ്രെയിം (ഷോറിംഗ്) സ്ഥാപിച്ചുകഴിഞ്ഞാൽ, ആവശ്യമായ എലവേഷൻ സ്റ്റീൽ-ട്യൂബ് ഫ്രെയിമിലേക്ക് മാറ്റുക.
VII. ഉയർത്തുന്ന സമയത്തെ മുൻകരുതലുകൾ
പ്രധാന മുൻകരുതലുകൾ താഴെ പറയുന്നവയാണ്. ആദ്യം, കോളം പാദത്തിൻ്റെ അടിസ്ഥാന പ്ലേറ്റിലും ആങ്കർ ബോൾട്ടുകളുടെ മധ്യരേഖയിലും ക്രോസ് സെൻ്റർലൈനുകൾ അടയാളപ്പെടുത്തുക, കോളം അടിത്തറയിലെ ഷിയർ ദ്വാരങ്ങൾ വൃത്തിയാക്കുക; ഉരുക്ക് നിരയുടെ സ്ഥാനത്തിന് ശേഷം, അതിൻ്റെ എലവേഷൻ ക്രമീകരിച്ച് അണ്ടിപ്പരിപ്പ് ശക്തമാക്കുക. രണ്ടാമതായി, ഒരു പ്രദേശത്ത് ഉരുക്ക് നിരകൾ സ്ഥാപിച്ച ശേഷം, ടൈ വടികൾ (അംഗങ്ങളെ ബന്ധിപ്പിക്കുന്നു) ഇൻസ്റ്റാൾ ചെയ്യുക, അങ്ങനെ നിരകളുടെ മൊത്തത്തിലുള്ള സ്ഥിരത ഉറപ്പാക്കുകയും സ്റ്റീൽ ബീമുകൾ ഉയർത്തുമ്പോൾ അവ രൂപഭേദം വരുത്തുന്നത് തടയുകയും ചെയ്യുന്നു. അവസാനമായി, സ്റ്റീൽ ബീമുകൾ ഉയർത്തുക: മിഡ്-എയർ ബീമുകളുടെ ജോഡികളെ ബന്ധിപ്പിച്ച് ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകളുടെ പ്രാരംഭ ഇറുകൽ നടത്തുക; ആദ്യത്തെ ബീം ഒരു വശത്തേക്ക് ചരിക്കുന്നത് തടയാൻ നാല് ഗൈ വയറുകൾ ഉപയോഗിച്ച് സുരക്ഷിതമാക്കണം.
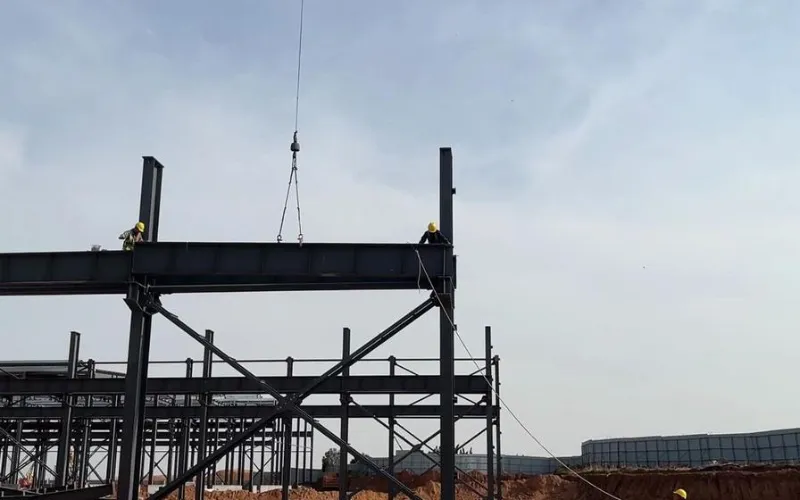
VIII. ക്രെയിൻ ബീം സിസ്റ്റം ഇൻസ്റ്റാൾ ചെയ്യുന്നതിൽ ബുദ്ധിമുട്ടുകൾ
നിർമ്മാണ സമയത്ത്, സ്പെസിഫിക്കേഷനുകൾക്ക് അനുസൃതമായി, കോളം-ബ്രേസ്ഡ് ബേയിൽ നിന്ന് ക്രെയിൻ ബീമുകൾ കർശനമായി ഇൻസ്റ്റാൾ ചെയ്യണം. ഇൻ്റർ-കോളൺ ബ്രേസിംഗ് ഇൻസ്റ്റാൾ ചെയ്യുകയും ബന്ധിപ്പിക്കുകയും ചെയ്തുകഴിഞ്ഞാൽ, അത് താരതമ്യേന സ്ഥിരതയുള്ള ഒരു സ്പേഷ്യൽ കാഠിന്യമുള്ള യൂണിറ്റായി മാറുന്നു; ഈ ബേയിൽ നിന്ന് ഇൻസ്റ്റാൾ ചെയ്യുന്നത് സുരക്ഷിതമാണ്, കൂടാതെ ക്രെയിൻ ബീമുകളുടെ ഉദ്ധാരണം നിരകളുടെ ലംബതയെ ബാധിക്കില്ലെന്നും ഉറപ്പാക്കുന്നു. ഇൻസ്റ്റാളേഷൻ സമയത്ത്, ഷിം പ്ലേറ്റുകൾ വലിയ എൻഡ്-സെക്ഷൻ വ്യതിയാനങ്ങളുള്ള ക്രെയിൻ ബീമുകൾക്ക് കീഴിൽ സ്ഥാപിക്കണം; ക്രെയിൻ ബീം സിസ്റ്റം ക്രമീകരിച്ചതിന് ശേഷം ഈ ഷിമ്മുകൾ വെൽഡ് ചെയ്യണം, കൂടാതെ ബീമുകൾ മുൻകൂട്ടി നിശ്ചയിച്ചിട്ടുള്ള പൊസിഷനിംഗ് ലൈനുകൾക്ക് നേരെ കൃത്യമായി വിന്യസിക്കണം. ക്രെയിൻ ബീമുകൾ ക്രമീകരിച്ച് ഉറപ്പിച്ചതിന് ശേഷം മാത്രമേ ബ്രേക്കിംഗ് സിസ്റ്റം ഔപചാരികമായി ബന്ധിപ്പിക്കാവൂ. ബ്രേക്ക് പ്ലേറ്റ് ക്രെയിൻ ബീമിലേക്കും വെൽഡിംഗ് വഴി ഓക്സിലറി ട്രസ്സിലേക്കും ബന്ധിപ്പിക്കുമ്പോൾ, ക്രമം പ്രധാനമാണ്: ആദ്യം ബ്രേക്ക് പ്ലേറ്റ് ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകൾ ഉപയോഗിച്ച് ക്രെയിൻ ബീമുമായി ബന്ധിപ്പിച്ച് പ്രാരംഭ ഇറുകൽ നടത്തുക; തുടർന്ന് ഓക്സിലറി ട്രസ് ക്രമീകരിക്കുക, ബ്രേക്ക് പ്ലേറ്റിലേക്ക് ടാക്ക്-വെൽഡ് ചെയ്യുക, ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകളുടെ അവസാന മുറുക്കം നടത്തുക; അവസാനം, ബ്രേക്ക് പ്ലേറ്റ് ഓക്സിലറി ട്രസിലേക്ക് വെൽഡ് ചെയ്യുക. പ്ലേറ്റിലെ ആന്തരിക സമ്മർദ്ദം കുറയ്ക്കുന്നതിന്, ഉയർന്ന കരുത്തുള്ള ബോൾട്ടുകളുടെ മുറുക്കലും ബ്രേക്ക് പ്ലേറ്റിൻ്റെ വെൽഡിംഗും ഓരോ പ്ലേറ്റിൻ്റെയും മധ്യഭാഗത്ത് നിന്ന് രണ്ട് അരികുകളിലേക്കും മുന്നോട്ട് പോകണം.
IX. സ്റ്റീൽ ഘടകങ്ങളുടെ സ്റ്റാക്കിംഗ്
ഉദ്ധാരണം എളുപ്പമാക്കുന്നതിന്, സ്റ്റീൽ ഘടകങ്ങൾ സൈറ്റിൽ എത്തിയ ശേഷം ന്യായമായ രീതിയിൽ അടുക്കി വയ്ക്കണം. തത്ത്വങ്ങൾ ഇവയാണ്: ഉദ്ധാരണത്തിന് ആവശ്യമായ ഘടകങ്ങൾ നേരിട്ട് സൈറ്റിൽ അടുക്കിവയ്ക്കണം, ഉയർത്തുന്ന ക്രമം പിന്തുടരുക-ആദ്യം ഉയർത്തേണ്ടവ മുകളിലേക്കും പിന്നീട് ഉയർത്തേണ്ടവ താഴേക്കും; അടിയന്തിരമായി ആവശ്യമില്ലാത്ത ഘടകങ്ങൾ സൈറ്റിൽ നിന്ന് താൽക്കാലികമായി സൂക്ഷിക്കണം. സ്റ്റാക്ക് ചെയ്യുമ്പോൾ, നിരകളും ബീമുകളും പ്രത്യേകം സൂക്ഷിക്കുക, അവയെ അച്ചുതണ്ട് ഉപയോഗിച്ച് അടുക്കുക. സ്റ്റോറേജ് യാർഡ് നിയന്ത്രിക്കേണ്ടത് നിയുക്ത ഉദ്യോഗസ്ഥരായിരിക്കണം; വിതരണ ആവശ്യകതകൾക്കും ഡെലിവറി ലിസ്റ്റിനും എതിരായി ഘടകങ്ങൾ കണക്കാക്കുകയും രേഖകൾ ഫയൽ ചെയ്യുകയും വേണം. എച്ച്-വിഭാഗത്തിലെ അംഗങ്ങൾ നിവർന്നുനിൽക്കണം, ഒരിക്കലും പരന്നതായിരിക്കണം. ഓരോ ഘടകങ്ങളും കുറഞ്ഞത് രണ്ട് പോയിൻ്റുകളിൽ പിന്തുണയ്ക്കണം; അംഗങ്ങളുടെ അറ്റത്ത് നിന്ന് ഏകദേശം ഏഴിലൊന്ന് സ്പാനിൽ സപ്പോർട്ട് പോയിൻ്റുകൾ സ്ഥിതിചെയ്യണം. പാളികളിൽ സ്റ്റാക്ക് ചെയ്യുമ്പോൾ, മൂന്ന് പാളികളിൽ കൂടുതൽ അനുവദനീയമല്ല; തടി ബ്ലോക്കുകൾ ലെയറുകൾക്കിടയിൽ ശരിയായി സ്ഥാപിക്കണം, അവ നില നിലനിർത്തുകയും പിന്തുണ പോയിൻ്റുകൾ ലംബമായി വിന്യസിക്കുകയും വേണം.
ബന്ധപ്പെട്ട വാർത്തകൾ
- ഒരു സ്റ്റീൽ ഫ്രെയിം ഹോഴ്സ് സ്റ്റേബിൾ നിർമ്മാണത്തിന് അനുയോജ്യമായ വലുപ്പം എങ്ങനെ തിരഞ്ഞെടുക്കാം?
- ഓൺ-സൈറ്റ് സ്റ്റീൽ സ്ട്രക്ചർ അസംബ്ലി + ഇൻ്റഗ്രൽ ഹോയിസ്റ്റിംഗ് കൺസ്ട്രക്ഷൻ വർക്ക്ഫ്ലോ + പ്രധാന പരിഗണനകൾ
- ആധുനിക ജീവിതത്തിനായി ഒരു ഡബിൾ ലെയർ പ്രീഫാബ് സ്റ്റീൽ ഫ്രെയിം ഹൗസ് നിർമ്മാണം തിരഞ്ഞെടുക്കുന്നത് എന്തുകൊണ്ട്?
- സ്റ്റീൽ സ്ട്രക്ചർ ചിക്കൻ ഷെഡ് നിർമ്മാണം എങ്ങനെ കോഴി ഫാമുകളുടെ പരിപാലനം മെച്ചപ്പെടുത്തും?
- "ലോക്കോമോട്ടീവ്-സ്റ്റൈൽ" വ്യാവസായിക കെട്ടിടങ്ങൾ: 3-നില ഓഫീസ് സ്റ്റീൽ അല്ലെങ്കിൽ കോൺക്രീറ്റാണോ?
- കണ്ടെയ്നർ വീടുകൾ എങ്ങനെയാണ് നിർമ്മിക്കുന്നത്? നിങ്ങളുടെ ക്യാബിൻ എങ്ങനെ കൂട്ടിച്ചേർക്കാം?
എനിക്കൊരു സന്ദേശം തരൂ